(Có 118 người đang xem cùng bạn)
Dịch vụ gia công inox 304 theo yêu cầu chuẩn phòng sạch và bếp ăn công nghiệp. Cam kết phôi Posco chính hãng, cắt chấn CNC chính xác và thụ động hóa mối hàn.
Gia công inox 304 là giải pháp tối ưu cho thiết bị bếp công nghiệp và phòng sạch nhờ độ bền cao. Tuy nhiên, nếu xưởng không cách ly phôi thép đen, sản phẩm rất dễ bị gỉ sét ngầm sau bàn giao. Nội Thất Hoàng Khang – xưởng chuyên gia công thiết bị inox uy tín – chia sẻ quy chuẩn kỹ thuật thực tế từ khâu chọn phôi, cắt chấn CNC đến thụ động hóa mối hàn, đảm bảo độ bền vững cho mọi công trình dài lâu.
Gia công inox 304 chuẩn kỹ thuật là quá trình ứng dụng cắt laser, chấn gấp CNC và hàn TIG trên phôi thép không gỉ austenitic nhằm tạo hình thiết bị đạt dung sai lắp ghép chính xác. Quy trình đòi hỏi cách ly hoàn toàn với bụi sắt thép đen và tiến hành thụ động hóa mối hàn để tái tạo màng crom oxit, bảo đảm khả năng chống oxy hóa tuyệt đối trong môi trường ẩm mặn.
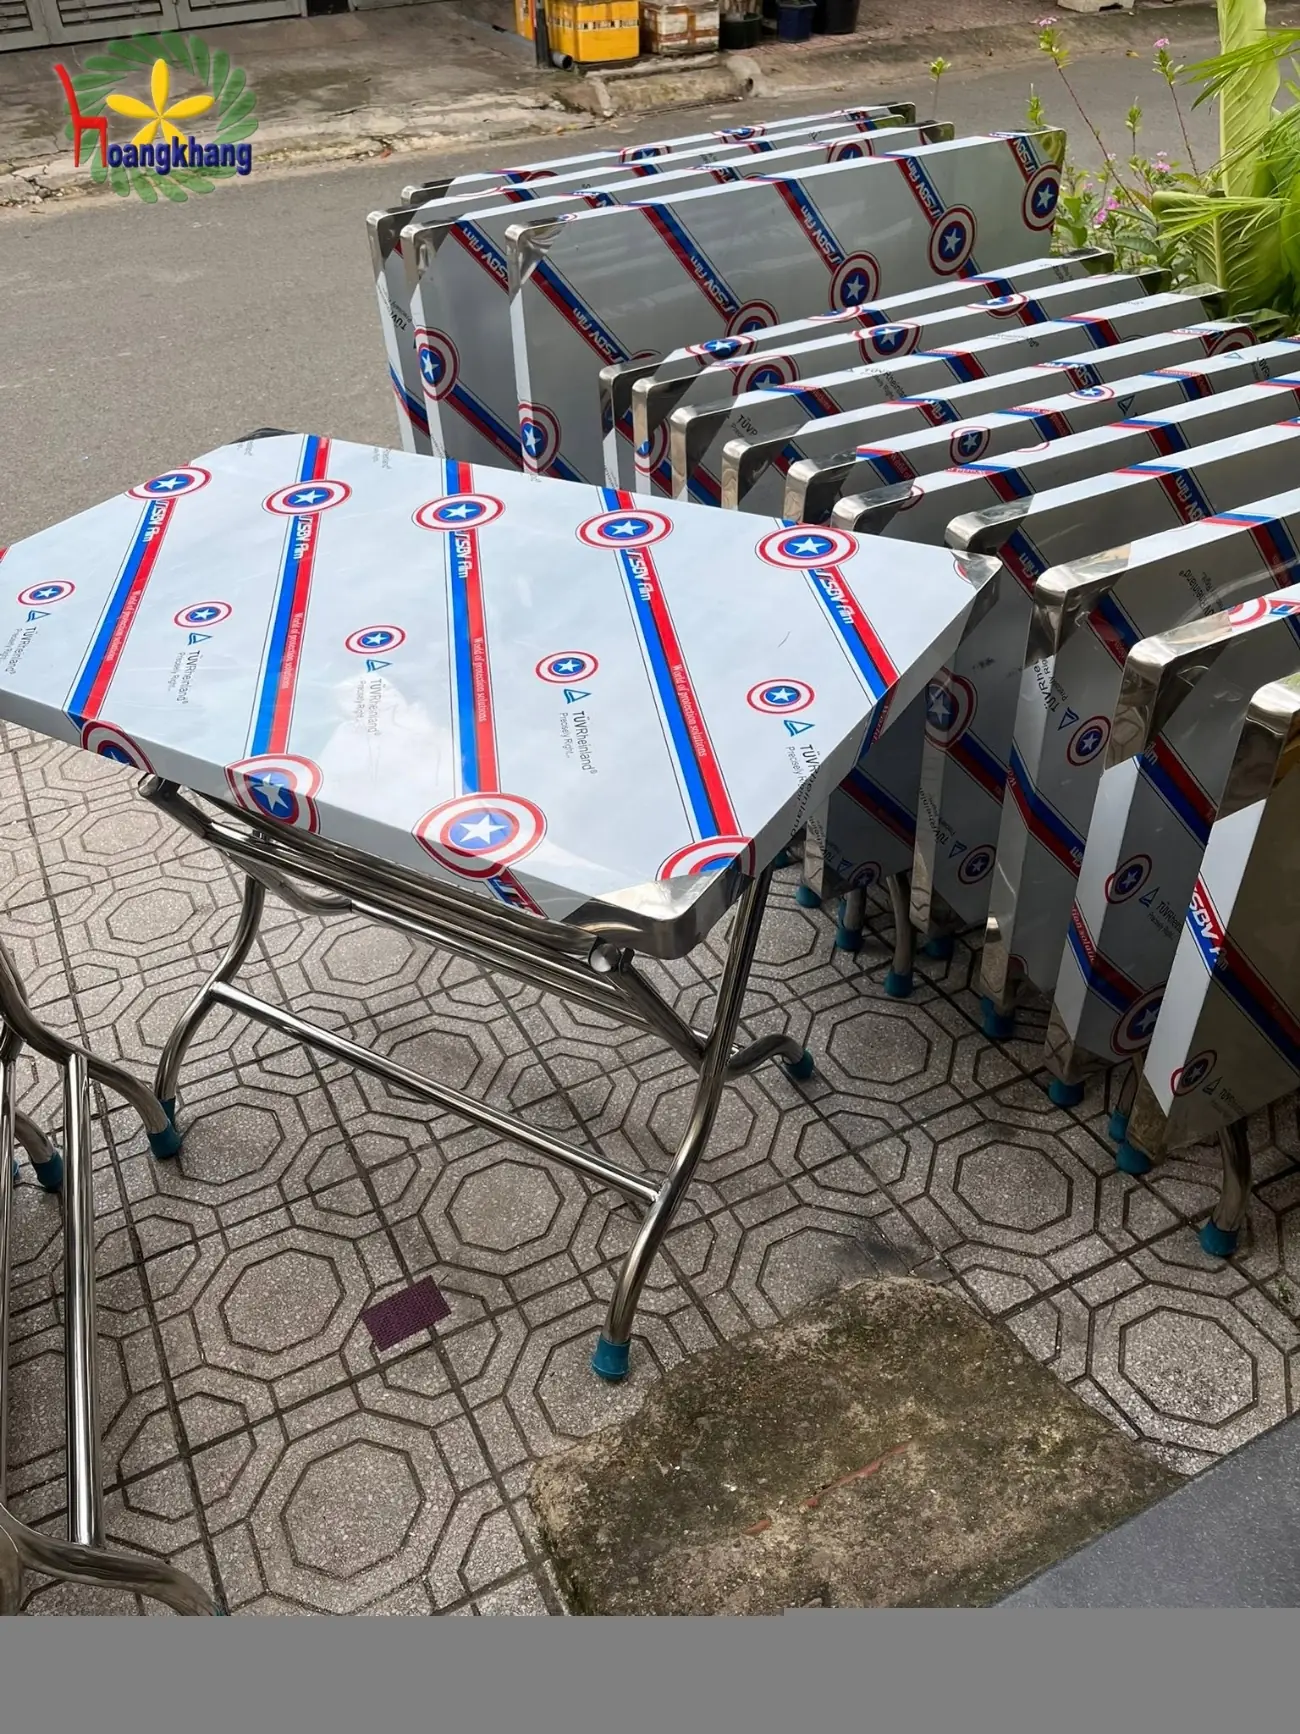
Khi triển khai gia công inox 304, rất nhiều đơn vị cơ khí gặp phải tình trạng nứt cạnh tôn hoặc mối hàn bị co ngót biến dạng. Điều này xuất phát từ bản chất cơ lý đặc trưng của dòng thép không gỉ austenitic.
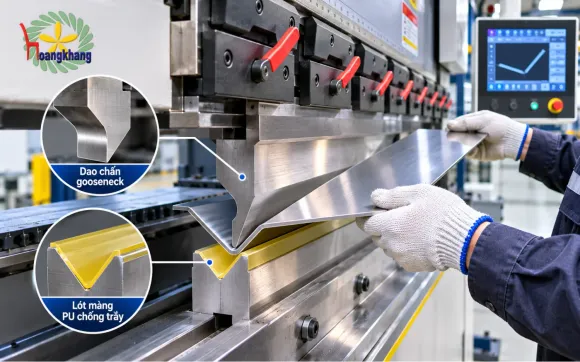
Khác với sắt thép carbon thông thường, phôi inox 304 sở hữu độ bền kéo 520 MPa cùng độ giãn dài tương đối lên đến 40%. Trong quá trình đột dập hoặc uốn chấn, vật liệu xảy ra hiện tượng hóa bền biến dạng nguội rất nhanh, khiến độ cứng tại các đường nếp gấp tăng vọt đột ngột. Nếu xưởng chế tạo sử dụng máy chấn thủy lực công suất thấp hoặc dao cối không đạt chuẩn, phôi thép rất dễ bị nứt góc, rách cạnh hoặc sai lệch góc uốn thiết kế. Do đó, quy trình gia công inox 304 chuyên nghiệp bắt buộc phải nâng áp lực chấn lên gấp 1.5 đến 2 lần so với chấn tôn sắt cùng độ dày để đường chấn sắc nét và dứt khoát.
Một thắc mắc phổ biến của khách hàng khi nghiệm thu gia công inox 304 là hiện tượng nam châm hút nhẹ tại các mép viền chấn gấp. Về bản chất lý hóa, phôi tấm SUS 304 cán nguội tiêu chuẩn hoàn toàn không có từ tính. Tuy nhiên, khi chịu lực uốn nén cục bộ cực lớn từ lưỡi dao chấn CNC, cấu trúc mạng tinh thể austenite tại vùng biến dạng bị xô lệch và chuyển hóa một phần sang martensite sinh từ tính. Hiện tượng nhiễm từ cơ học cục bộ này không hề làm thay đổi hàm lượng niken hay làm suy giảm khả năng chống rỉ sét của sản phẩm, giúp chủ đầu tư hoàn toàn an tâm khi đưa thiết bị vào sử dụng.
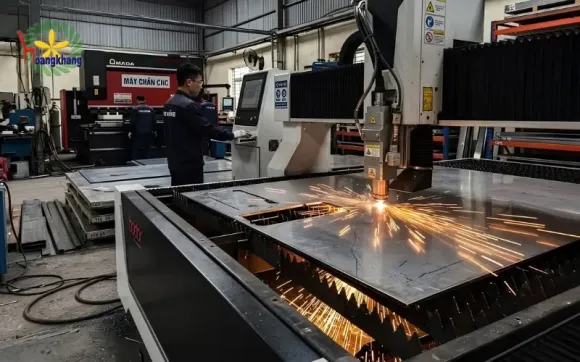
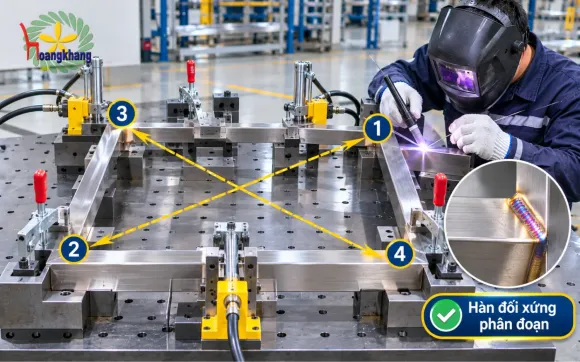
Đặc tính vật lý của inox 304 là hệ số giãn nở nhiệt cao hơn thép carbon đến 50%, trong khi độ dẫn nhiệt chỉ bằng một phần ba. Tình trạng này khiến nhiệt lượng hàn bị tích tụ cục bộ, dễ gây cong vênh vặn xoắn kết cấu khung vỏ. Tại xưởng, quá trình gia công inox 304 yêu cầu thợ gá phải khống chế khe hở lắp ghép dưới 0.5mm, kết hợp mối hàn TIG khí Argon tinh khiết 99.99% để đường hàn ngấu đều, không cháy thủng phôi mỏng.
Để bảo đảm độ chính xác cơ khí tuyệt đối, mọi đơn hàng gia công inox 304 tại xưởng Nội Thất Hoàng Khang đều phải tuân thủ nghiêm ngặt các định mức dung sai và thông số kỹ thuật được quy chuẩn dưới dạng văn bản thực tế sau:
Trong quá trình gia công inox 304, việc kiểm soát chặt chẽ sai số từ khâu cắt laser và chấn gấp là yếu tố sống còn giúp các module bàn tủ, máng hút khói hay bồn bể ghép nối khít mép mà không cần mài chỉnh thủ công tại công trình.
Bên cạnh thước kẹp, khách hàng có thể kiểm chứng chất lượng gia công inox 304 bằng phương pháp cân trọng lượng. Trọng lượng tấm mặt được tính bằng công thức: Diện tích tấm nhân độ dày và nhân khối lượng riêng 7.93 gam trên mỗi centimet khối. Nếu kết quả cân thực tế nhẹ hơn định mức lý thuyết trên 10%, sản phẩm đã bị rút ruột độ dày phôi.
Một trong những vấn đề nhức nhối nhất của các công trình y tế, dược phẩm và thực phẩm là thiết bị inox dù đạt chuẩn mác thép vẫn xuất hiện các đốm gỉ sét li ti chỉ sau vài tuần đưa vào vận hành. Đây là lỗ hổng kỹ thuật bắt nguồn từ khâu tổ chức sản xuất tại các cơ sở cơ khí dân dụng.
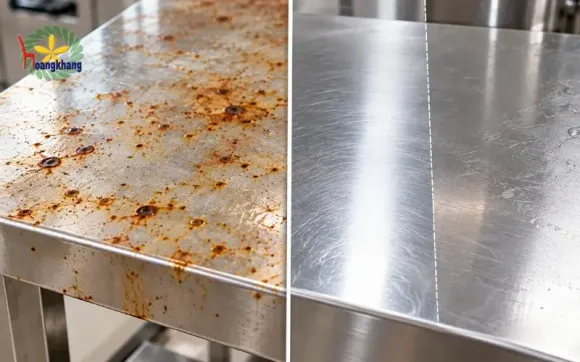
Tại nhiều xưởng sản xuất nhỏ lẻ, khu vực cắt mài sắt đen và khu vực gia công inox theo yêu cầu được bố trí chung trong một không gian mở. Trong quá trình cắt mài sắt thép thông thường, hàng triệu hạt bụi mạt sắt mịn bắn tung tóe vào không khí và bám chặt vào bề mặt phôi inox. Khi thiết bị được lắp đặt vào môi trường ẩm ướt hoặc hóa chất tẩy rửa, các hạt mạt sắt carbon này sẽ bị oxy hóa trước, tạo thành các ổ gỉ sét điểm. Quá trình này ăn thủng lớp màng thụ động bề mặt, kích hoạt hiện tượng ăn mòn rỗ Pitting phá hủy kim loại từ bên trong.
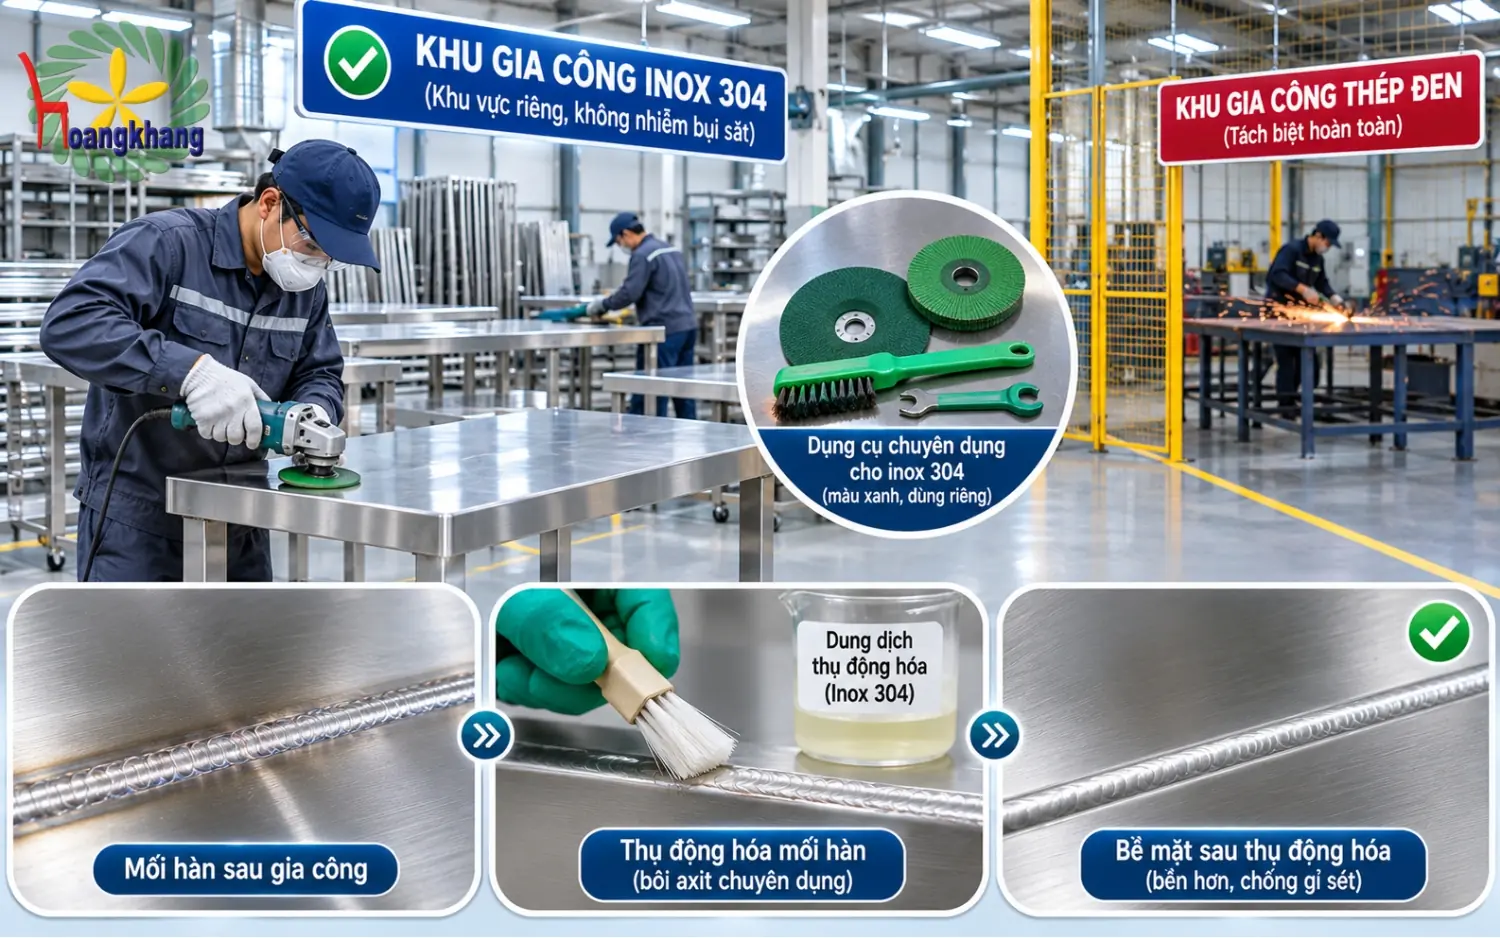
Để triệt tiêu hoàn toàn hiểm họa này, Nội Thất Hoàng Khang áp dụng nguyên tắc cách ly khu vực gia công thép đen độc lập 100% với dây chuyền thép không gỉ. Tại khu vực sản xuất dành riêng cho gia công inox 304, toàn bộ sàn thao tác được phủ cao su bảo vệ, hệ thống hút bụi ly tâm vận hành liên tục. Đặc biệt, xưởng quy định nghiêm ngặt: Các loại đá mài bavia, chổi cước đánh bóng và đồ gá kẹp chỉ phục vụ riêng cho inox, tuyệt đối không dùng chung với bất kỳ chi tiết kim loại đen nào nhằm ngăn chặn hiện tượng lây nhiễm sắt chéo.
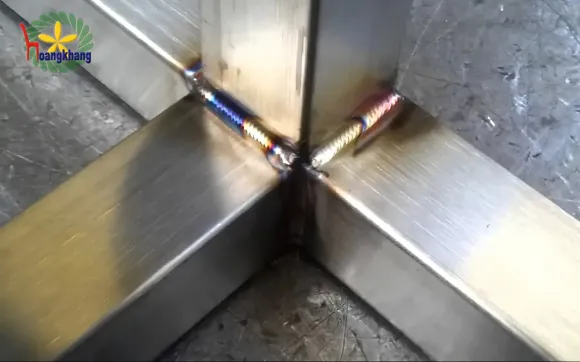
Nhiệt độ hồ quang khi hàn TIG thường vượt mốc 1.200 độ C, làm bay hơi cục bộ hàm lượng Crom tại vùng ảnh hưởng nhiệt HAZ. Nhằm khôi phục khả năng kháng ăn mòn, sau khi hoàn tất công đoạn lắp ráp, sản phẩm gia công inox 304 bắt buộc phải trải qua quy trình thụ động hóa lớp màng Crom Oxit. Xưởng sử dụng chổi điện hóa sợi carbon kết hợp dung dịch điện giải sinh học để hòa tan sắt tự do trên mối hàn, kích hoạt phản ứng oxy hóa tự nhiên tái tạo lớp màng mỏng Cr2O3 sáng bóng, trả lại khả năng chống ăn mòn tuyệt đối cho thiết bị.
Khi thực hiện gia công inox 304, vật liệu có độ bền kéo cao và khả năng biến cứng nguội nhanh chóng. Do đó, quá trình cắt laser và chấn gấp định hình đòi hỏi công suất máy lớn cùng dao cối chuyên dụng để mép chấn không bị rách cạnh hay biến dạng phôi.
Hiện tượng này phát sinh do cấu trúc mạng tinh thể austenite bị biến dạng dẻo dưới áp lực dao chấn cơ học, chuyển hóa một phần sang pha martensite sinh từ tính. Hiện tượng này hoàn toàn bình thường, không làm suy giảm khả năng chống gỉ sét của sản phẩm.
Việc cách ly hoàn toàn nhằm ngăn chặn bụi mạt sắt từ thép carbon phát tán và bám dính vào bề mặt inox. Bụi sắt đen khi gặp độ ẩm sẽ gỉ sét cục bộ và phá hủy lớp màng bảo vệ tự nhiên của thép không gỉ.
Quy trình thụ động hóa sau khi gia công inox 304 gồm ba bước tiêu chuẩn: Làm sạch cơ học xỉ hàn, tẩy trắng mối hàn bằng chổi điện hóa sợi carbon chuyên dụng và rửa sạch bề mặt bằng dung dịch phục hồi lớp màng oxit crom bảo vệ.
Dung sai cắt laser fiber khống chế trong mức dương trừ 0.05mm, dung sai chấn góc là dương trừ 0.5 độ và dung sai kích thước cạnh khung vỏ không vượt quá dương trừ 0.5mm, đảm bảo độ chuẩn xác cao nhất khi lắp ghép.
Phương pháp chuẩn xác nhất là sử dụng máy quang phổ huỳnh quang tia X để kiểm tra hàm lượng Niken đạt từ 8% trở lên, hoặc nhỏ dung dịch thuốc thử axit chuyên dụng tại vị trí bề mặt kim loại đã được mài sạch lớp phủ bảo dưỡng.
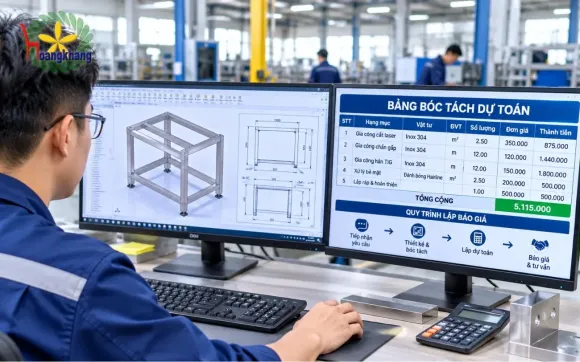
👉 Xem thêm → BÁO GIÁ GIA CÔNG INOX THEO YÊU CẦU: CÔNG THỨC BÓC TÁCH ĐỊNH MỨC PHÔI VÀ ĐƠN GIÁ GIỜ MÁY CNC
Lựa chọn giải pháp gia công inox 304 chuẩn kỹ thuật là yếu tố then chốt giúp tối ưu chi phí đầu tư dài hạn và nâng cao độ an toàn vệ sinh cho toàn bộ hệ thống bếp ăn hay phòng sạch. Với thế mạnh làm chủ dây chuyền máy chấn cắt CNC hiện đại và quy trình cách ly chống nhiễm từ nghiêm ngặt, Nội Thất Hoàng Khang cam kết mang lại những sản phẩm gia công inox 304 sắc nét, đúng mác thép Posco chính hãng và chuẩn dung sai bản vẽ. Hãy liên hệ xưởng Nội Thất Hoàng Khang ngay hôm nay để nhận tư vấn kỹ thuật chi tiết cùng bảng báo giá gia công inox 304 gốc cạnh tranh nhất trực tiếp từ xưởng chế tạo.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM