(Có 75 người đang xem cùng bạn)
Khắc phục triệt để lỗi gia công inox bị biến dạng nhiệt bằng kỹ thuật hàn đối xứng phân đoạn và đồ gá Jig kẹp thủy lực. Báo giá gia công chuẩn xưởng uy tín.
Gia công inox bị biến dạng nhiệt là sự cố cơ khí khiến khung bàn và cánh tủ bị cong vênh, vặn xoắn vỏ đỗ sau khi hàn hoàn thiện. Nguyên nhân xuất phát từ sự tích nhiệt cục bộ và hệ số giãn nở rất cao của inox. Nội Thất Hoàng Khang – xưởng gia công inox chuyên nghiệp – chia sẻ giải pháp thiết kế đồ gá Jig và kỹ thuật hàn đối xứng, giúp triệt tiêu ứng suất dư và giữ trọn độ phẳng cho công trình.
Gia công inox bị biến dạng nhiệt là hiện tượng phôi inox bị co rút, cong vênh hoặc vặn xoắn hình học do tích tụ nhiệt không đồng đều khi hàn cắt hoặc mài bóng. Để khắc phục triệt để, xưởng ứng dụng hệ thống đồ gá Jig kẹp cứng định vị kết hợp trình tự hàn đối xứng phân đoạn Backstep và làm mát kiểm soát, giúp giải phóng hoàn toàn ứng suất dư nội tại.
Trong thực tế sản xuất tại các xưởng cơ khí, việc phôi kim loại bị biến dạng sau khi hàn luôn là một thách thức lớn. Tình trạng gia công inox bị biến dạng nhiệt diễn ra phổ biến và nghiêm trọng hơn nhiều so với việc chế tạo sắt thép carbon thông thường. Nếu kỹ thuật viên không nắm rõ các quy luật truyền nhiệt và cơ tính của mác thép không gỉ, toàn bộ hệ thống khung dầm hay cánh cửa tủ đều có nguy cơ bị loại bỏ.
Bản chất gốc rễ của hiện tượng này bắt nguồn từ hai thông số nhiệt học tương phản sâu sắc của mác thép không gỉ SUS 304. Thứ nhất, inox 304 sở hữu hệ số giãn nở nhiệt 17.2 µm/m°C, mức độ dãn nở thể tích này cao hơn thép carbon thông thường tới 50%. Thứ hai, vật liệu lại mang đặc tính độ dẫn nhiệt thấp của Austenitic, chỉ đạt xấp xỉ 16 W/m.K, tức chỉ bằng một phần ba so với sắt thông thường. Khi hồ quang hàn TIG nung chảy cục bộ mối ghép ở nhiệt độ vượt quá 1.400 độ C, nhiệt lượng không thể phân tán nhanh chóng ra toàn bộ thân phôi mà bị dồn ứ ngưng trệ tại vùng tiếp giáp mép hàn. Vùng kim loại cục bộ này giãn nở mãnh liệt trong khi các phần kim loại nguội xung quanh lại đóng vai trò như các ngàm khóa cưỡng bức. Kết quả là khi nguội đi, sự co rút không đồng đều sẽ sinh ra lực kéo cơ học khổng lồ, khiến quá trình gia công inox bị biến dạng nhiệt diễn ra nhanh chóng, làm cho các thanh hộp bị cong vồng và vặn vẹo.
Trong các trường hợp gia công inox bị biến dạng nhiệt, nỗi ám ảnh lớn nhất của mọi người thợ cơ khí là hiện tượng sản phẩm khi được kẹp chặt trên bàn gá thì thẳng tắp, nhưng ngay khi vừa nới lỏng bu-lông kẹp giữ thì toàn bộ khung inox tự động bật cong, vặn xoắn hình vỏ đỗ. Cơ chế đằng sau sự cố này chính là ứng suất dư nhiệt nội tại. Lực kẹp của các dụng cụ cơ học chỉ tạm thời cưỡng bức giữ phôi ở trạng thái phẳng hình học bề ngoài. Khi thực hiện gia công inox theo yêu cầu, bản thân các thớ tinh thể kim loại tại vùng ảnh hưởng nhiệt vẫn đang chịu một trạng thái căng kéo ứng suất dư cực lớn sau khi co ngót.
Không chỉ công đoạn hàn, việc lạm dụng máy mài cầm tay trong khâu xử lý hoàn thiện cũng là nguyên nhân trực tiếp dẫn đến việc gia công inox bị biến dạng nhiệt. Nhiều thợ mài vì muốn xóa nhanh vết xỉ hàn hoặc các vết lồi mối ghép đã đè mạnh đĩa ráp, bánh nỉ mài liên tục tại một điểm cố định. Lực ma sát khô với vận tốc quay hàng nghìn vòng mỗi phút sẽ đẩy nhiệt độ bề mặt cục bộ tại điểm mài vượt mốc 250 độ C. Lớp kim loại mặt trên dãn nở nhiệt đột ngột nhưng lại bị lớp kim loại đáy lạnh hơn ghì giữ. Ứng suất nén nhiệt cục bộ này sẽ đẩy phồng tấm kim loại lên, tạo thành các vết lồi lõm phập phồng lượn sóng vĩnh viễn (hiện tượng Oil Canning), làm phá hủy hoàn toàn độ phẳng của mặt bàn hay vách ốp inox.
Để chủ động khống chế rủi ro gia công inox bị biến dạng nhiệt, xưởng Nội Thất Hoàng Khang đã chuẩn hóa toàn bộ các thông số kỹ thuật thực nghiệm và dung sai hình học dưới dạng văn bản thuần túy sau:
Định mức khống chế lỗi gia công inox bị biến dạng nhiệt về mức độ co rút góc và dung sai độ phẳng theo từng loại tiết diện phôi:
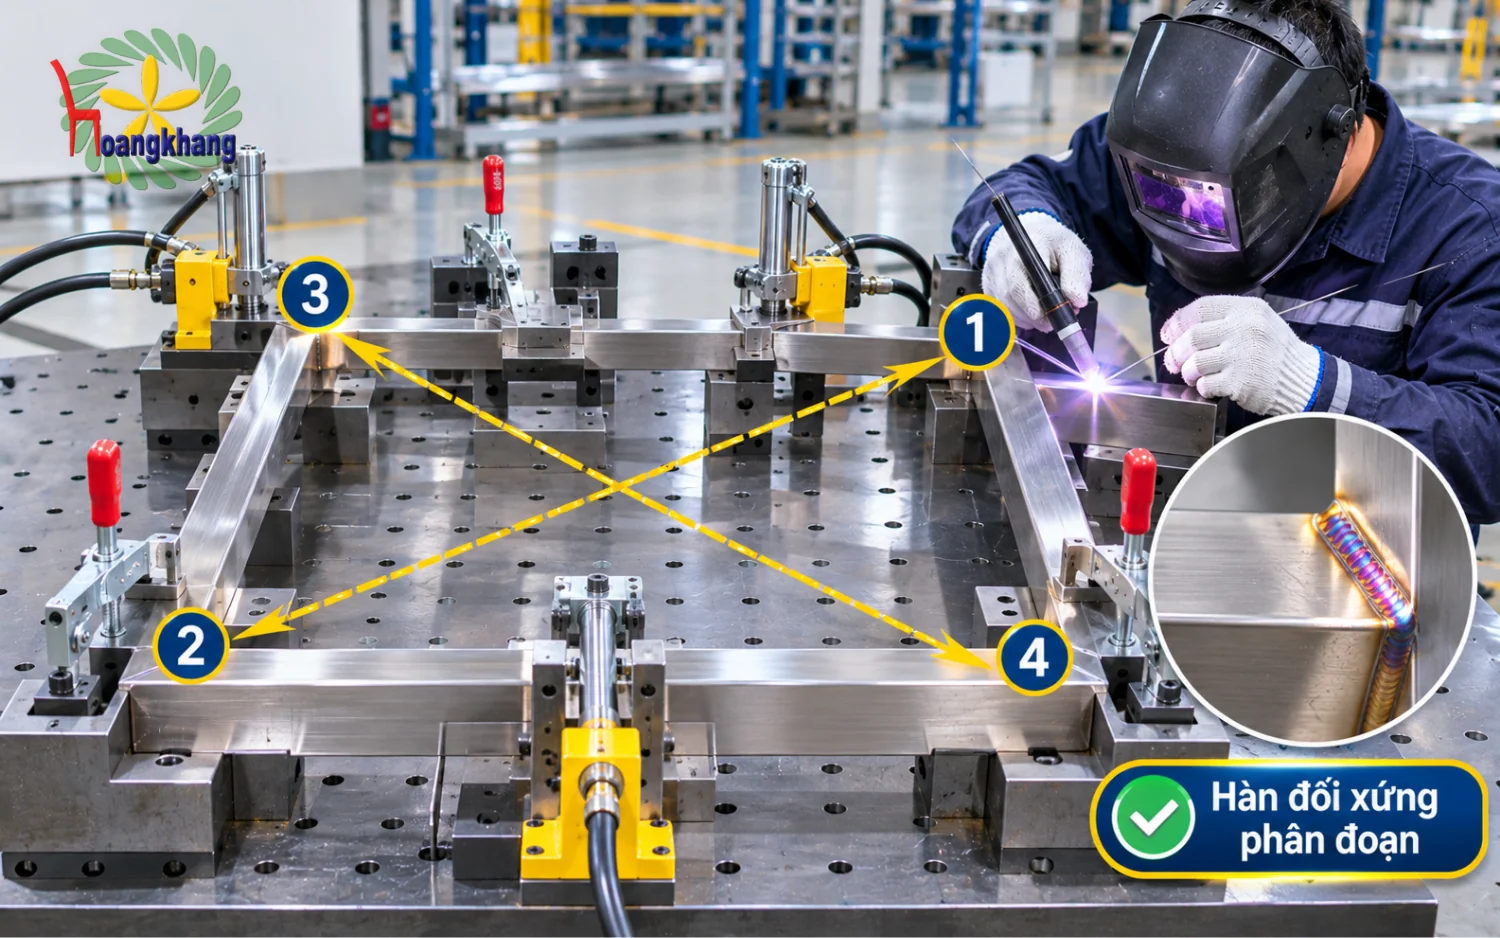
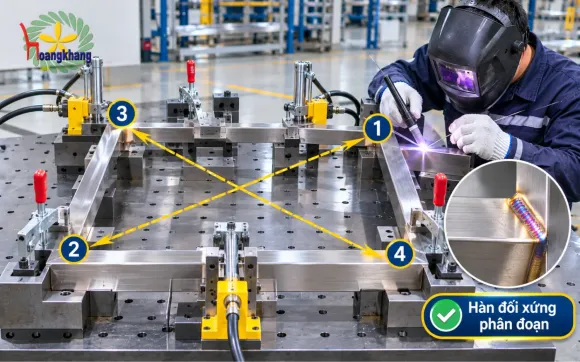
Biện pháp kỹ thuật then chốt để ngăn chặn gia công inox bị biến dạng nhiệt là áp dụng trình tự hàn đối xứng phân đoạn (Backstep Welding). Thay vì hàn kéo một đường dài liên tục từ đầu này sang đầu kia, người thợ sẽ chia đường hàn thành từng đoạn nhỏ có chiều dài từ 30mm đến 50mm. Hướng di chuyển que hàn của mỗi đoạn sẽ ngược chiều với hướng tiến chung của toàn bộ mối nối. Đồng thời, đối với hệ khung hình chữ nhật, quy trình chấm đính và hàn chính thức bắt buộc phải tuân theo sơ đồ đánh số đối xứng hình chữ X: Hàn góc thứ 1 trước, sau đó chuyển chéo sang góc thứ 3 đối diện, tiếp theo hàn góc thứ 2 và cuối cùng là góc thứ 4. Sơ đồ này cho phép các lực kéo co ngót ở các hướng đối nghịch tự triệt tiêu lẫn nhau, ngăn chặn triệt để hiện tượng vặn xoắn góc khung.
Trong quá trình chế tạo các tấm ốp vỏ, máng dẫn hoặc thanh đố giằng tăng cứng dưới đáy mặt bàn, việc hàn kéo liên tục đường dài là sai lầm nghiêm trọng làm tăng nhiệt lượng tích lũy. Quy chuẩn kỹ thuật tại xưởng bắt buộc phải chuyển sang kỹ thuật hàn đứt quãng so le (Stitch Welding). Các mối hàn có chiều dài từ 15mm đến 20mm được bố trí cách đều nhau một khoảng từ 100mm đến 150mm so le ở hai bên cạnh gân. Phương pháp này giúp giảm tới 60% tổng lượng nhiệt nạp vào chi tiết, vừa bảo đảm khả năng chịu tải trọng uốn, vừa loại trừ hoàn toàn nguy cơ gia công inox bị biến dạng nhiệt gây lượn sóng mặt tôn phẳng.
Khi đối mặt với sự cố gia công inox bị biến dạng nhiệt tại các cơ sở thủ công, thợ cơ khí thường dùng búa sắt hoặc kích cơ học để nắn thẳng. Đây là cách làm phản khoa học khiến bề mặt bị móp méo, trầy xước và tích tụ thêm ứng suất nội tại nguy hiểm.
Giải pháp phòng ngừa gốc rễ được áp dụng tại Nội Thất Hoàng Khang là chế tạo hệ thống đồ gá Jig cố định chuyên dụng cho từng cụm kết cấu. Bàn đồ gá được gia công từ các tấm thép dày trên 25mm và được phay phẳng CNC với độ chính xác cao. Trên mặt bàn bố trí các khối chốt tỳ định vị chuẩn xác theo hệ trục tọa độ X và Y. Để kiểm soát hiện tượng gia công inox bị biến dạng nhiệt, hệ thống kẹp đè nhanh Toggle Clamp hoặc xi-lanh kẹp thủy lực được bố trí áp sát các vị trí mối hàn để khống chế mọi bậc tự do dịch chuyển của phôi. Đặc biệt, xưởng ứng dụng kỹ thuật tạo góc uốn bù ngược cưỡng bức (Pre-bending/Presetting): Kỹ thuật viên cố tình kê các căn đệm để uốn cong phôi ngược lại từ 1 đến 2 độ trước khi siết chặt kẹp. Khi kết thúc đường hàn và giải phóng lực kẹp, phản lực co ngót của đường hàn sẽ kéo phôi trở về vị trí phẳng tuyệt đối đúng theo dung sai bản vẽ.
Để phục hồi khung dầm sau sự cố gia công inox bị biến dạng nhiệt đối với ống hộp dày, xưởng áp dụng giải pháp nắn phẳng nhiệt cục bộ (Flame Straightening) thay vì tác động lực cơ học va đập. Thợ kỹ thuật sử dụng mỏ khò oxy-acetylene chuyên dụng để gia nhiệt nhanh tại mặt lưng đối diện của vùng bị cong lồi. Vùng gia nhiệt được định hình dưới dạng các điểm tròn hoặc hình tam giác cân có đáy nằm sát mép ngoài, với nhiệt độ được kiểm soát chặt chẽ trong dải từ 550 độ C đến 650 độ C (quan sát thấy kim loại chuyển sang màu đỏ tối). Ngay khi đạt nhiệt độ chuẩn, kỹ thuật viên dùng khăn vải nhúng nước lạnh áp trực tiếp vào để làm nguội cưỡng bức. Kim loại tại vùng đáy tam giác bị co rút đột ngột với lực kéo cực lớn, kéo thẳng trục khung hộp trở lại trạng thái thẳng tắp mà không để lại bất kỳ vết trầy xước hay móp méo nào trên thành ống kim loại.
Đối với các đơn hàng bồn bể áp lực công nghiệp, cánh khuấy hóa chất hoặc chi tiết máy phòng sạch yêu cầu độ ổn định kích thước dài hạn, sản phẩm sau khi hàn hoàn thiện được đưa vào buồng nhiệt luyện để xử lý nhiệt ổn định hóa. Chi tiết được gia nhiệt từ từ lên mức 400 độ C, duy trì mức nhiệt này trong vòng 2 giờ liên tục để cấu trúc mạng tinh thể kim loại tự tổ chức lại, giúp giải phóng ứng suất dư nhiệt nội tại. Sau đó, sản phẩm được làm nguội chậm cùng với buồng lò, triệt tiêu 100% nguy cơ gia công inox bị biến dạng nhiệt tiềm ẩn, bảo đảm chi tiết không bị cong vênh hay nứt gãy tự phát trong suốt quá trình vận hành sau này.
Tại xưởng sản xuất Nội Thất Hoàng Khang, việc làm chủ các công nghệ nhiệt luyện và kiểm soát dung sai hình học là năng lực cốt lõi giúp tạo ra những thiết bị inox đạt độ chính xác cơ khí cao nhất.
Xưởng đầu tư đồng bộ hệ thống bàn hàn gá 3D đa năng nhập khẩu với hệ thống lỗ định vị D28 có dung sai vị trí dưới 0.02mm trên toàn bộ mặt bàn. Đi kèm với hệ bàn là kho phụ kiện đồ gá đồ sộ gồm hàng trăm ê-tô góc, vam kẹp định vị nhanh, khối căn tỳ chiều cao và kích nâng thủy lực chuyên dụng. Đội ngũ kỹ sư cơ khí của xưởng tự thiết kế và gia công các hệ đồ gá chuyên biệt cho từng đơn hàng kết cấu khung vỏ máy, bàn ghế công nghiệp hay bồn bể chứa. Nhờ đó, rủi ro gia công inox bị biến dạng nhiệt được khống chế ngay từ khâu gá lắp ban đầu, bảo đảm tính lắp lẫn hoàn hảo và độ phẳng tuyệt đối cho hàng nghìn sản phẩm xuất xưởng mỗi tháng.
Bên cạnh công nghệ hàn TIG xung chuyên sâu, Nội Thất Hoàng Khang tiên phong đưa hệ thống máy hàn Laser Fiber thế hệ mới công suất lớn vào dây chuyền sản xuất. Chùm tia Laser Fiber với mật độ năng lượng tập trung siêu cao nung chảy kim loại cực nhanh với tốc độ hàn nhanh gấp 4 lần phương pháp hàn truyền thống. Vùng ảnh hưởng nhiệt HAZ do tia laser tạo ra siêu hẹp, nhiệt lượng không kịp lan truyền sang các vùng kim loại lân cận. Đây là bước đột phá công nghệ giúp loại bỏ gần như hoàn toàn nguy cơ gia công inox bị biến dạng nhiệt đối với các sản phẩm vỏ tủ điều khiển, máng xối và tấm ốp nội ngoại thất cao cấp.
Để khách hàng hoàn toàn yên tâm về rủi ro gia công inox bị biến dạng nhiệt, Nội Thất Hoàng Khang cam kết:
Do thép không gỉ SUS 304 có hệ số giãn nở nhiệt cao hơn thép carbon 50% nhưng độ dẫn nhiệt chỉ bằng một phần ba, nhiệt lượng hàn bị dồn ứ cục bộ làm kim loại giãn nở mạnh và co ngót đột ngột khi nguội, sinh ra lực kéo xoắn vặn méo khung hộp.
Thợ hàn cần chấm đính các điểm cách nhau từ 50mm đến 100mm, sau đó thực hiện hàn đối xứng chéo góc theo sơ đồ hình chữ X (góc 1 chuyển sang góc 3, góc 2 chuyển sang góc 4) kết hợp hàn phân đoạn lùi để các lực co rút tự triệt tiêu lẫn nhau.
Giải pháp an toàn nhất là áp dụng kỹ thuật gia nhiệt cục bộ hình tam giác tại mặt lưng đối diện vùng cong ở dải nhiệt từ 550 đến 650 độ C rồi làm nguội cưỡng bức bằng nước lạnh, tuyệt đối không dùng búa sắt gõ trực tiếp lên ống hộp.
Đồ gá Jig cần bố trí khoảng chờ hở tự do dọc trục từ 0.5mm đến 1.0mm và cơ cấu kẹp đè linh hoạt để phôi thép giãn nở nhiệt tự do trong khi hàn mà không kích nứt đường hàn hoặc làm biến dạng bàn gá.
Ma sát quay của đĩa mài sinh ra nhiệt lượng trên 250 độ C làm lớp kim loại mặt trên giãn nở mạnh trong khi lớp đáy nguội ghì lại, tạo ứng suất nén không đều làm tôn bị phồng lồi lõm vĩnh viễn (Oil Canning).
Nên chuyển sang mối hàn đứt quãng so le khi chế tạo các tấm ốp thành, thanh đố giằng tăng cứng mặt bàn hoặc kết cấu không đòi hỏi độ kín nước để giảm 60% năng lượng nhiệt nạp vào chi tiết kim loại.
👉 Xem thêm → HÀN INOX THEO YÊU CẦU TẤM MỎNG VÀ KHUNG HỘP: KỸ THUẬT KẸP ĐỒNG TẢN NHIỆT CHỐNG CONG VÊNH
Kiểm soát hiện tượng gia công inox bị biến dạng nhiệt bằng đồ gá Jig và kỹ thuật hàn chuẩn xác giúp nâng cao độ tinh xảo thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu đồ gá Jig thủy lực, đội ngũ thợ hàn TIG tay nghề cao, làm chủ phương pháp hàn đối xứng phân đoạn. Mọi đơn hàng gia công đều cam kết độ phẳng tuyệt đối, chuẩn kích thước bản vẽ và giao đúng tiến độ. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM