(Có 55 người đang xem cùng bạn)
Dịch vụ hàn inox theo yêu cầu bằng máy hàn TIG xung và que bù 308L. Kỹ thuật kẹp đồng tản nhiệt chống biến dạng tấm mỏng, cam kết mối hàn ngấu đẹp tại xưởng.
Hàn inox theo yêu cầu là công đoạn kết nối cơ khí đòi hỏi tay nghề chuẩn xác để đảm bảo độ ngấu và thẩm mỹ. Tuy nhiên, đặc tính tích nhiệt của inox thường làm sản phẩm mỏng dưới 1.0mm bị thủng lỗ và cong vênh vỏ đỗ. Nội Thất Hoàng Khang – xưởng gia công cơ khí chuyên nghiệp – chia sẻ kỹ thuật kẹp thanh đồng tản nhiệt và xông khí Argon, giúp triệt tiêu biến dạng nhiệt và tạo mối hàn sáng mịn cho công trình.
Hàn inox theo yêu cầu là quy trình ứng dụng công nghệ hàn TIG hoặc hàn laser để liên kết các chi tiết thép không gỉ đạt độ ngấu sâu và độ kín tuyệt đối. Phương pháp đòi hỏi sử dụng dòng hàn xung kết hợp thanh đồng kẹp tản nhiệt và xông khí Argon mặt sau, giúp bảo vệ chân mối hàn khỏi oxy hóa sùi đen và chống biến dạng cong vênh tấm mỏng.
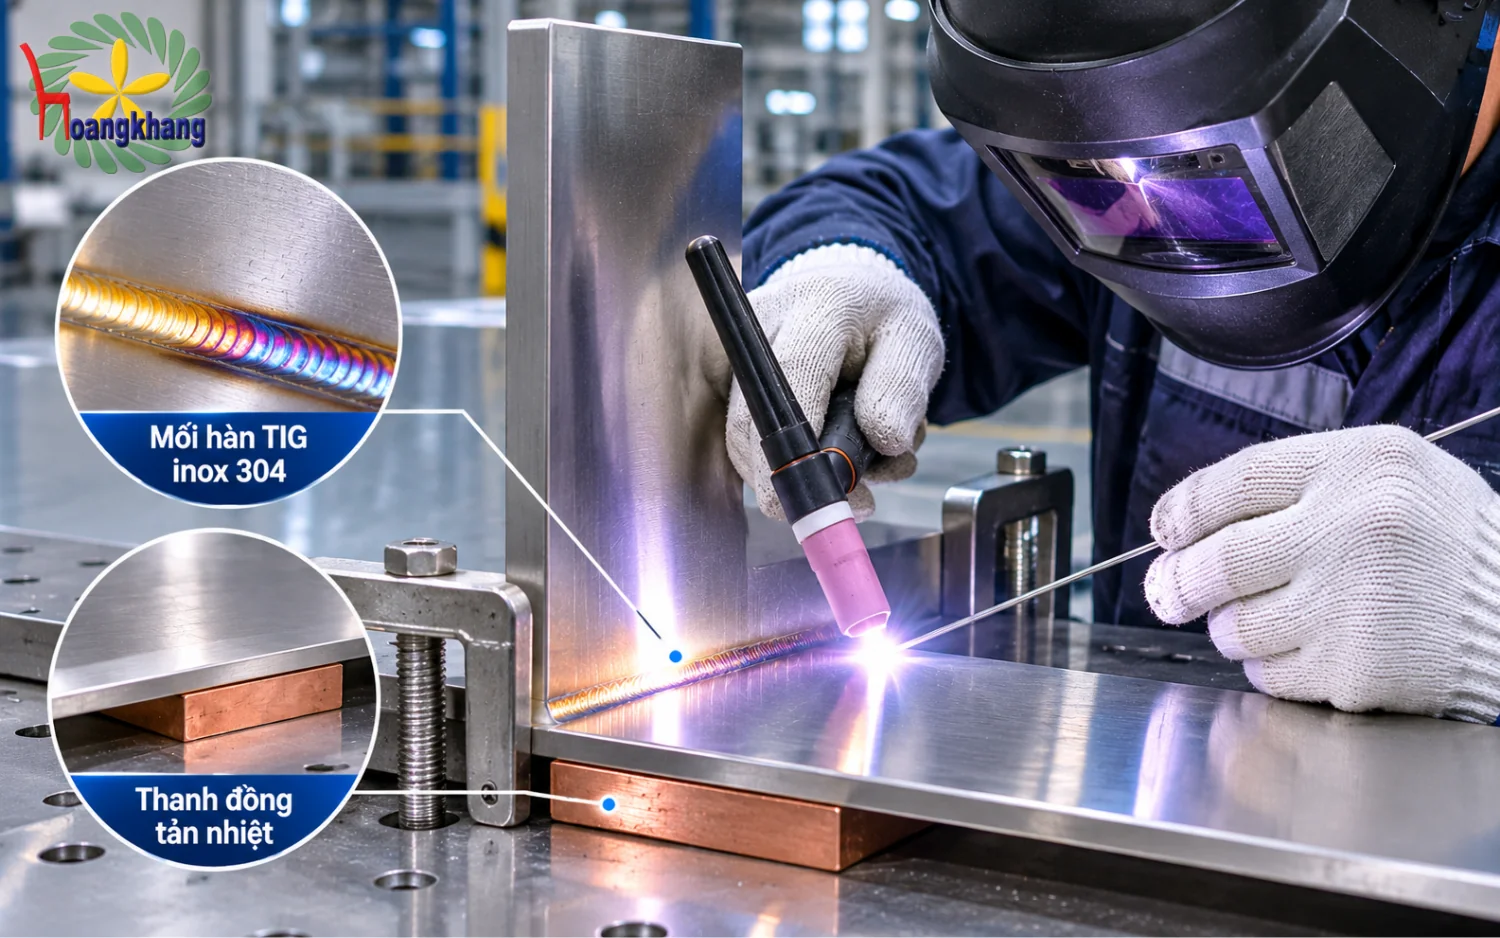
Trong lĩnh vực cơ khí chế tạo, công đoạn kết nối các chi tiết thép không gỉ luôn được xem là một trong những thử thách khắc nghiệt nhất đối với tay nghề người thợ. Đặc biệt, khi thực hiện hàn inox theo yêu cầu trên các tấm phôi có độ dày mỏng từ 0.6mm đến 1.0mm, những hiện tượng biến dạng nhiệt luôn xảy ra nếu không am hiểu sâu sắc về đặc tính vật lý của vật liệu.
Bản chất vật lý của thép không gỉ austenitic SUS 304 là độ dẫn nhiệt rất kém, chỉ đạt khoảng 16 W/m.K, tức là chỉ bằng một phần ba so với sắt thép carbon và bằng một phần hai mươi tư so với kim loại đồng đỏ. Khi mỏ hàn phóng tia hồ quang điện vào vị trí liên kết, nhiệt lượng sinh ra không thể tản nhanh ra các vùng xung quanh của tấm phôi mà bị dồn ứ, tích tụ cục bộ ngay tại vũng hàn. Đối với các tấm phôi mỏng dưới 1.0mm, nhiệt lượng dồn ứ này nhanh chóng làm vũng kim loại lỏng đạt đến điểm nóng chảy cực hạn, khiến lớp đáy phôi bị chảy xệ, tụt đáy và gây thủng lỗ xuyên tấm, làm hỏng hoàn toàn kết cấu phôi ban đầu.
Bên cạnh độ dẫn nhiệt kém, inox 304 lại sở hữu hệ số giãn nở nhiệt lên tới 17.2 µm/m°C, cao hơn thép carbon thông thường đến 50%. Khi kim loại bị nung nóng đến trạng thái nóng chảy trên 1.400 độ C, vùng đường hàn sẽ dãn nở thể tích rất mạnh. Tuy nhiên, khi hồ quang tắt và vũng hàn nguội đi, kim loại co rút lại đột ngột với một lực kéo cơ học nội tại cực lớn. Sự co ngót không đồng đều giữa vùng đường hàn nóng bỏng và phần phôi kim loại nguội xung quanh sẽ tạo ra ứng suất kéo dư. Ứng suất này sẽ bẻ cong các cạnh hộp, làm cánh cửa tủ bị vặn xoắn hình vỏ đỗ, mặt bàn inox bị phồng lượn sóng và mất hoàn toàn độ phẳng hình học danh nghĩa.
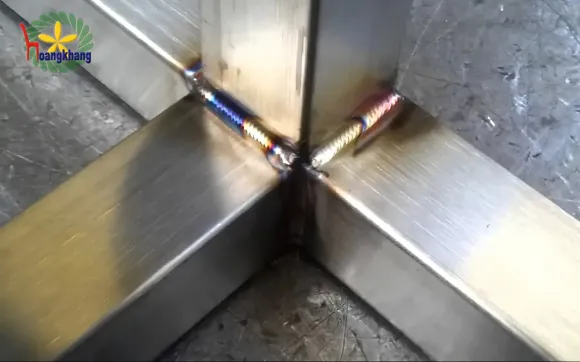
Để giải quyết triệt để bài toán biến dạng khi gia công inox theo yêu cầu trên tấm mỏng, xưởng áp dụng công nghệ dòng hàn xung (Pulse TIG) tiên tiến. Máy hàn xung hoạt động dựa trên cơ chế luân phiên đổi dòng điện cực nhanh: Dòng điện đỉnh (Peak Current) kéo dài trong vài phần nghìn giây chịu trách nhiệm đánh thủng lớp màng oxit và làm chảy ngấu kim loại; ngay sau đó máy tự động chuyển sang dòng điện đáy (Base Current) có cường độ cực thấp để duy trì hồ quang nhưng cho phép vũng kim loại đông đặc tức thì. Cơ chế này giúp giảm đến 40% tổng nhiệt lượng truyền vào chi tiết kim loại, mang lại hiệu quả chống cháy thủng tấm mỏng vượt trội và giữ cho đường hàn có vảy cá đều đặn, sáng ánh bạc tự nhiên.
Nhằm bảo đảm độ ngấu sâu 100% và tính liên kết cơ học bền vững, quy trình hàn inox theo yêu cầu tại Nội Thất Hoàng Khang được thiết lập theo các thông số kỹ thuật thực nghiệm chuẩn xác ở dạng văn bản thuần túy sau:
Quy chuẩn cường độ dòng hàn TIG, tần số xung và lưu lượng khí bảo vệ theo từng cấp độ dày phôi:
Trong kỹ thuật hàn inox theo yêu cầu, phương pháp hàn tự thân không sử dụng que bù chỉ được phép áp dụng khi hai mép phôi tấm mỏng dưới 1.0mm được chấn gấp CNC có độ hở mép ghép bằng không (khe hở triệt tiêu hoàn toàn). Kỹ thuật này giúp mối hàn phẳng lì, chìm sâu vào thớ kim loại, tiết kiệm thời gian mài phẳng hoàn thiện. Ngược lại, đối với các khe hở ghép nối từ 0.5mm trở lên, các liên kết hàn góc chịu tải trọng hoặc các khung chịu áp lực lớn, thợ hàn bắt buộc phải tiếp que bù để đắp đầy rãnh hàn, tạo độ ngấu sâu và ngăn ngừa nứt gãy cơ học.
Một trong những lỗi thường gặp khi thực hiện hàn inox theo yêu cầu tại các công trình thực địa là gió tự nhiên thổi tạt làm loãng cột khí bảo vệ Argon của mỏ hàn. Khi mất lớp khí bảo vệ, oxy trong không khí lập tức xâm nhập làm cháy đen đường hàn và sinh ra hàng loạt bọt rỗ khí bên trong. Để khắc phục triệt để, thợ hàn Hoàng Khang luôn dựng bạt chắn gió chuyên dụng bao quanh khu vực thao tác, đồng thời lắp đặt chụp khí mỏ hàn cỡ lớn có tích hợp lưới lọc Lens Gas đa tầng để dòng khí Argon phun ra dạng dòng chảy tầng thẳng đứng ổn định, bảo vệ vũng hàn hoàn hảo trước tác động của gió ngoài trời.
Khủng hoảng lớn nhất của các kỹ sư khi chế tạo bồn chứa thực phẩm, đường ống vi sinh hay mặt bàn thao tác là mặt ngoài mối hàn nhìn rất sáng mịn nhưng mặt trong lại bị cháy đen thui, sùi bọt như xỉ than, không thể cạo sạch.
Khi hàn hồ quang TIG trên đường ống hoặc kết cấu hộp kín, mặt ngoài đường hàn được bảo vệ tuyệt đối bởi chụp khí Argon từ mỏ hàn. Tuy nhiên, mặt đáy phía sau của phôi kim loại lại tiếp xúc trực tiếp với không khí tự nhiên có chứa 21% oxy. Dưới nhiệt độ nung chảy trên 1.400 độ C, oxy lập tức phản ứng mãnh liệt với các nguyên tố Crom và Niken trong kim loại lỏng. Phản ứng oxy hóa cực mạnh này tạo thành một lớp xỉ đen xốp, sần sùi lởm chởm như hoa cải (giới kỹ thuật gọi là hiện tượng Sugaring). Lớp xỉ đen này làm mất sạch lượng Crom tự do tại chân mối hàn, biến vị trí này thành ổ đọng vi sinh vật, gây rỉ sét mục thủng đường ống và hoàn toàn bị loại bỏ khi kiểm tra vệ sinh an toàn thực phẩm chuẩn GMP.
Để loại trừ hoàn toàn hiện tượng sùi xỉ, quy trình hàn inox theo yêu cầu tại Nội Thất Hoàng Khang bắt buộc áp dụng kỹ thuật xông khí Argon mặt sau (Back Purging). Trước khi đánh lửa hồ quang, thợ hàn sẽ bịt kín hai đầu ống bằng bóng cao su hoặc băng keo chịu nhiệt chuyên dụng, sau đó bơm dòng khí Argon tinh khiết vào khoang bên trong để đuổi 100% không khí và oxy ra ngoài qua một van xả nhỏ. Khi cảm biến oxy báo nồng độ oxy dư trong lòng ống xuống dưới mức 50 phần triệu (ppm), hồ quang hàn mới được kích hoạt. Nhờ lớp khí trơ bảo vệ hai mặt, chân mối hàn sau khi hoàn thiện đạt độ bóng mịn tuyệt đối, phẳng lì, có màu ánh bạc hoặc vàng rơm nhạt, bảo đảm đáp ứng tiêu chuẩn khắt khe của ngành dược phẩm và thực phẩm vi sinh.
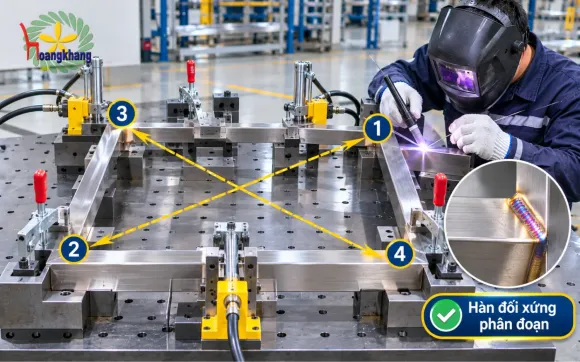
Trong các dự án hàn inox theo yêu cầu tấm mỏng từ 0.6mm đến 1.2mm dạng mặt phẳng dài như mặt bàn hay cánh tủ, việc kẹp giữ đòi hỏi công nghệ tản nhiệt đặc thù. Xưởng ứng dụng hệ thống thanh đồng kẹp tản nhiệt (Copper Backing) được làm từ đồng đỏ nguyên chất có độ dày từ 15mm đến 25mm. Đồng đỏ sở hữu hệ số dẫn nhiệt lên tới 390 W/m.K, gấp 24 lần so với thép không gỉ. Thanh đồng được gia công một rãnh thoát khí nhỏ và được ép chặt vào mặt dưới đáy đường hàn bằng hệ thống kẹp thủy lực hoặc kẹp khí nén. Khi hồ quang hàn quét qua, thanh đồng lập tức hút kiệt lượng nhiệt thừa truyền xuống, làm vũng kim loại lỏng đông đặc chỉ trong chớp mắt. Kỹ thuật này giữ cho tấm inox phẳng lì 100%, không bị lượn sóng phập phồng và loại bỏ hoàn toàn nguy cơ cháy thủng phôi.
Sự thành công của một công trình inox không chỉ phụ thuộc vào dàn máy móc CNC hiện đại mà còn được quyết định bởi đôi bàn tay khéo léo và kinh nghiệm thực chiến của người thợ hàn. Tại Nội Thất Hoàng Khang, dịch vụ hàn inox theo yêu cầu được xây dựng dựa trên sự kết hợp hoàn hảo giữa công nghệ tiên tiến và đội ngũ thợ cơ khí lành nghề.
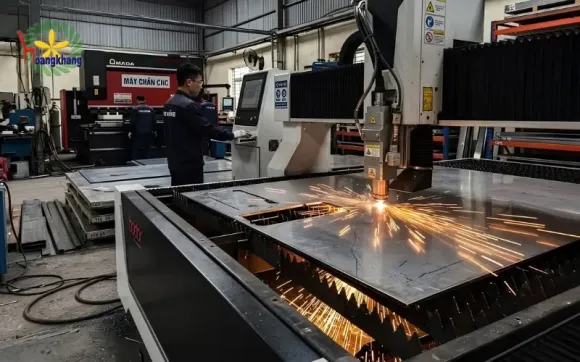
Xưởng quy tụ đội ngũ thợ hàn TIG bậc cao được đào tạo bài bản và có chứng chỉ tay nghề cơ khí chính quy, sở hữu kỹ năng điều khiển mỏ hàn điêu luyện, tạo ra các đường hàn vảy cá đều tăm tắp, phẳng mịn và đồng nhất từ đầu đến cuối. Bên cạnh đó, xưởng đầu tư đồng bộ dàn máy hàn TIG xung AC/DC kỹ thuật số của các thương hiệu hàng đầu thế giới kết hợp cùng hệ thống máy hàn Laser Fiber cầm tay công suất 1.5kW đến 2kW. Công nghệ hàn Laser cho phép tạo ra đường hàn siêu nhỏ với tốc độ nhanh gấp 4 lần hàn TIG truyền thống, vùng ảnh hưởng nhiệt HAZ hẹp tới mức mắt thường khó nhận biết, giúp sản phẩm giữ trọn vẹn kết cấu phẳng và tính thẩm mỹ nguyên bản.
Xưởng tự tin tiếp nhận và hoàn thiện mọi đơn hàng hàn inox theo yêu cầu có độ khó cao:
Đối với mọi hợp đồng hàn inox theo yêu cầu, Nội Thất Hoàng Khang luôn đặt chất lượng lên hàng đầu với các cam kết:
Hiện tượng này phát sinh do inox có độ dẫn nhiệt kém khiến nhiệt lượng hồ quang bị tích tụ cục bộ làm chảy tụt đáy phôi tấm mỏng; đồng thời hệ số giãn nở nhiệt cao khiến kim loại co rút không đồng đều khi nguội, gây cong vênh vặn xoắn kết cấu.
Giải pháp bắt buộc là áp dụng kỹ thuật xông khí Argon mặt sau (Back Purging) để đuổi toàn bộ oxy trong khoang lòng ống ra ngoài, ngăn chặn phản ứng oxy hóa kim loại nóng chảy gây hiện tượng sùi xỉ đen.
Nên dùng que bù khi khe hở ghép nối từ 0.5mm trở lên hoặc các vị trí hàn góc chịu lực cơ học lớn; và dùng hàn tự thân không bù khi các mép phôi tấm mỏng được chấn ép sát khít để mối hàn phẳng lì thẩm mỹ.
Thợ hàn áp sát một thanh đồng đỏ dày từ 15mm đến 25mm vào mặt dưới đáy đường hàn bằng đồ gá kẹp chặt để đồng hút nhiệt tức thời, làm đông đặc vũng hàn nhanh và giữ tấm inox phẳng lì không bị phồng lượn sóng.
Cần dựng bạt che gió xung quanh khu vực hàn, tăng lưu lượng khí Argon lên từ 10 đến 12 lít/phút và lắp đầu mỏ hàn cỡ lớn có tích hợp lưới lọc Lens Gas đa tầng để tạo dòng khí chảy tầng ổn định.
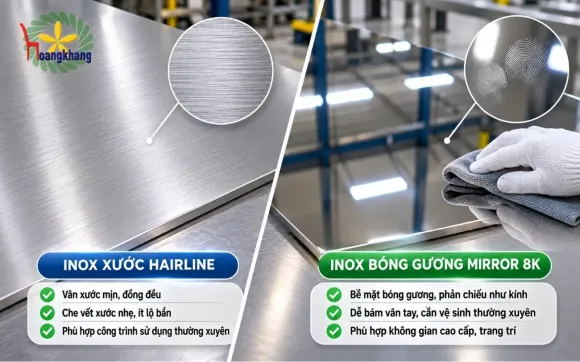
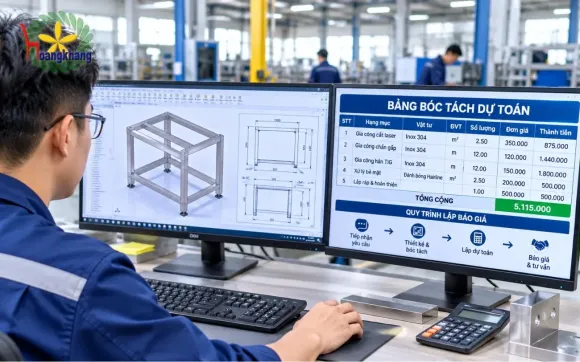
Đơn giá hàn theo mét dài được bóc tách chi tiết dựa trên độ dày phôi tấm, yêu cầu kỹ thuật có xông khí mặt sau hay không, và mức độ hoàn thiện bề mặt sau hàn như tẩy điện hóa hay mài phẳng xước Hairline.
👉 Xem thêm → CHẤN GẤP INOX THEO YÊU CẦU TRÊN MÁY CNC: TRIỆT TIÊU LỖI HỒI GÓC SPRINGBACK VÀ VẾT HẰN CỐI CHẤN
Đầu tư dịch vụ hàn inox theo yêu cầu chuẩn kỹ thuật giúp các doanh nghiệp bảo vệ kết cấu cơ khí và nâng cao thẩm mỹ thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu thợ hàn TIG tay nghề cao, làm chủ công nghệ kẹp đồng tản nhiệt và xông khí Argon. Mọi đơn hàng hàn inox theo yêu cầu đều cam kết mối hàn ngấu sâu, sáng mịn, không cong vênh và giao đúng hẹn. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng chế tạo.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM