(Có 121 người đang xem cùng bạn)
Xử lý vết ố vàng mối hàn inox bằng công nghệ điện hóa chổi sợi Carbon hiện đại, tái tạo màng Crom Oxit, không dùng axit ngâm HF. Báo giá dịch vụ chuẩn xưởng.
Xử lý vết ố vàng mối hàn inox là công đoạn hoàn thiện then chốt quyết định thẩm mỹ và độ bền thiết bị. Tuy nhiên, việc dùng gel axit truyền thống thường để lại vết cháy trắng mờ loang lổ và gây rỉ sét tái phát. Nội Thất Hoàng Khang – xưởng gia công inox chuyên nghiệp – chia sẻ công nghệ điện hóa chổi sợi carbon và dung dịch trung hòa pH, giúp khôi phục lớp màng bảo vệ Crom Oxit sáng bóng cho công trình dài lâu.
Xử lý vết ố vàng mối hàn inox là quy trình làm sạch dải oxit nhiệt và khôi phục khả năng chống gỉ tại vùng ảnh hưởng nhiệt HAZ sau khi hàn TIG hoặc Laser. Phương pháp ứng dụng máy điện hóa chổi sợi Carbon kết hợp dung dịch điện giải an toàn, hòa tan oxit sắt tự do và tái tạo màng bảo vệ Crom Oxit Cr2O3 mà không làm cháy trắng hay mòn rỗ bề mặt.
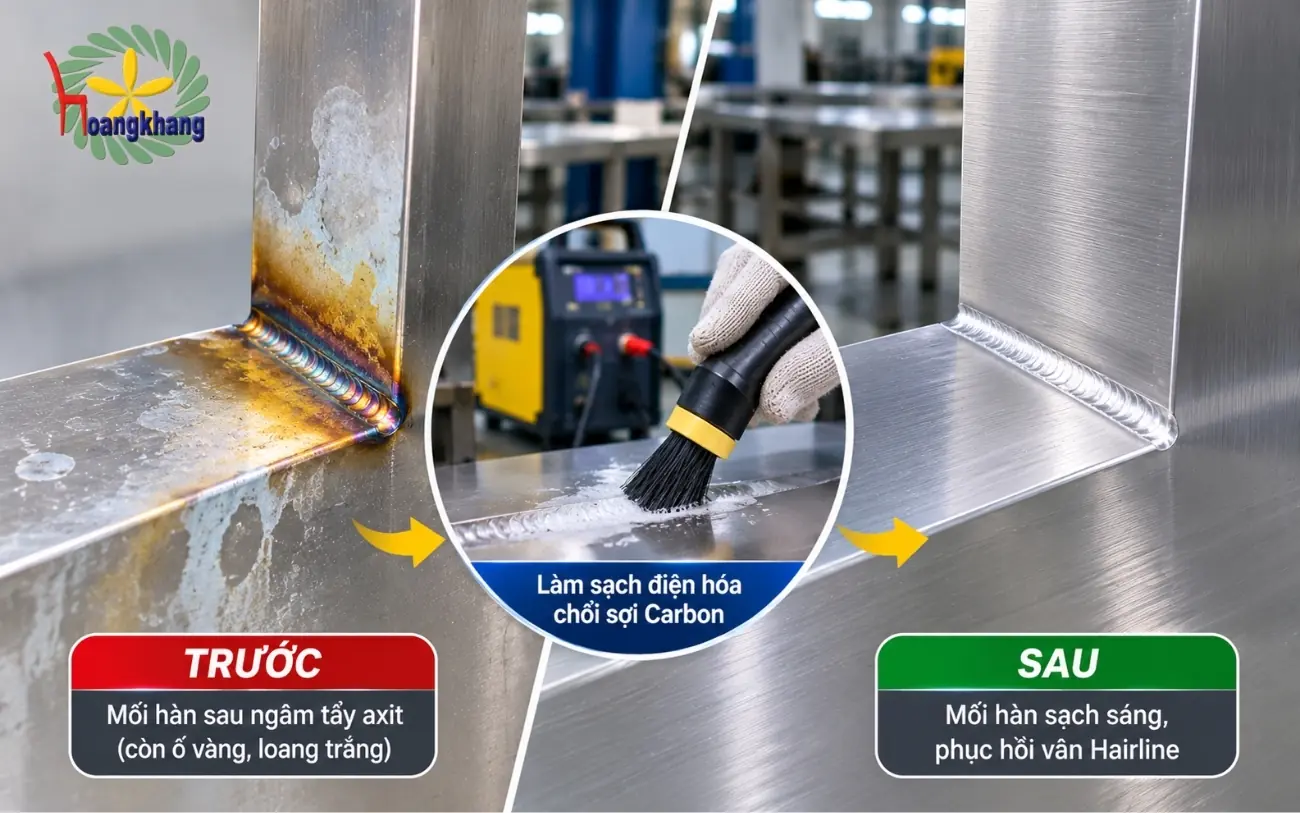
Trong quá trình chế tạo các thiết bị kim loại tấm, công đoạn hoàn thiện thẩm mỹ sau khi hàn luôn là bài toán đau đầu của nhiều đơn vị cơ khí. Rất nhiều xưởng gia công gặp phải tình trạng sản phẩm sau khi hàn TIG xuất hiện các dải màu ố vàng, xanh tím hoặc nâu đen loang lổ dọc theo đường nối. Nhu cầu xử lý vết ố vàng mối hàn inox không chỉ đơn thuần là làm đẹp ngoại quan mà còn là yêu cầu kỹ thuật sống còn để ngăn ngừa hiện tượng hoen gỉ cục bộ phá hủy kết cấu.
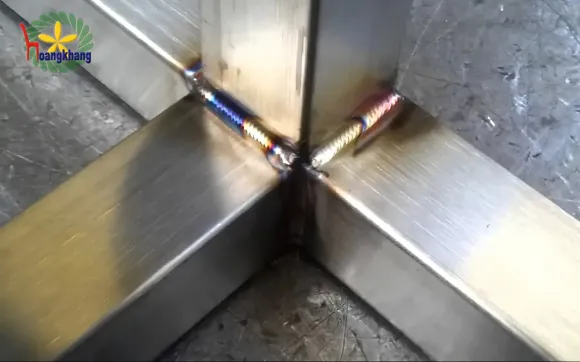
Hiện tượng biến màu nhiệt phát sinh khi hồ quang hàn đốt nóng phôi kim loại lên trên 1.200 độ C trong môi trường có sự hiện diện của oxy khí quyển. Bề mặt inox phản ứng với oxy tạo ra một lớp oxit hỗn hợp gồm oxit sắt, oxit niken và oxit titan. Tùy thuộc vào dải nhiệt độ tiếp xúc mà lớp oxit này có độ dày khác nhau, tạo nên hiệu ứng tán xạ ánh sáng với dải màu ngũ sắc từ vàng rơm, nâu đỏ, tím than đến xanh lam đậm.
Nguy hiểm hơn về mặt luyện kim, nhiệt lượng hàn cao làm cho các nguyên tử Crom khuếch tán và kết hợp với Carbon để tạo thành các hạt hợp chất Carbua Crom kết tủa dày đặc tại biên giới hạt tinh thể. Quá trình kết tủa này rút cạn lượng Crom tự do trong mạng tinh thể kim loại liền kề, hình thành nên vùng ảnh hưởng nhiệt HAZ nghèo Crom (hàm lượng Crom tự do giảm xuống dưới ngưỡng an toàn 10.5%). Nếu không được xử lý vết ố vàng mối hàn inox kịp thời, vùng kim loại này mất hoàn toàn khả năng chống ăn mòn hóa học, nhanh chóng bị oxy hóa tạo thành các vết gỉ sét màu nâu chỉ sau vài tuần đưa vào môi trường độ ẩm cao.
Trước yêu cầu xử lý vết ố vàng mối hàn inox, phản xạ thường thấy của các thợ cơ khí thủ công là dùng máy mài cầm tay lắp đĩa ráp, bánh cước sắt hoặc nỉ đánh bóng đè mạnh lên đường hàn để cạo bay lớp màu vàng ố. Tuy nhiên, phương pháp mài cơ học thuần túy này để lại nhiều hậu quả kỹ thuật khôn lường:
Nhiều người lầm tưởng rằng chỉ cần tẩy sạch màu ố vàng trên bề mặt là xong. Thực tế, việc loại bỏ lớp oxit nhiệt chỉ là bước dọn dẹp bề mặt ban đầu. Cốt lõi của quá trình xử lý vết ố vàng mối hàn inox đạt chuẩn kỹ thuật là phải kích hoạt phản ứng hóa học để tái tạo màng thụ động Cr2O3 (Crom Oxit). Lớp màng vô định hình siêu mỏng này có độ dày từ 2 đến 3 nanomet, đóng vai trò như một lớp áo giáp trơ về mặt hóa học, ngăn cách tuyệt đối các nguyên tử sắt bên trong tiếp xúc với oxy và độ ẩm môi trường, bảo đảm thiết bị không bao giờ bị hoen gỉ trở lại trong suốt vòng đời vận hành.
Nhằm giúp khách hàng và đối tác nắm rõ ưu nhược điểm của từng giải pháp công nghệ, quy trình xử lý vết ố vàng mối hàn inox tại Nội Thất Hoàng Khang được đối chiếu chi tiết dựa trên các dữ liệu kỹ thuật thực nghiệm dạng văn bản thuần túy sau:
Quy chuẩn so sánh 4 công nghệ làm sạch mối hàn inox phổ biến:
Trong quy trình xử lý vết ố vàng mối hàn inox bằng điện hóa, kỹ thuật viên xưởng Hoàng Khang luôn cài đặt chế độ dòng điện phù hợp với từng biên dạng chi tiết:
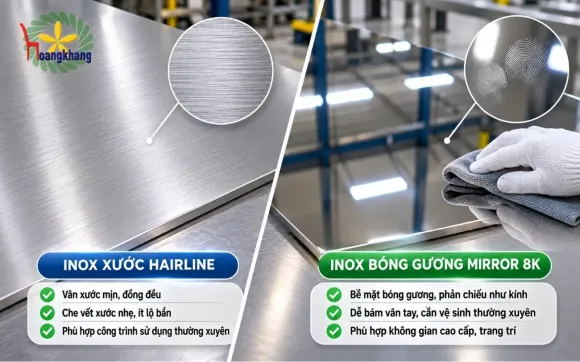
Sau khi hoàn tất công đoạn xử lý vết ố vàng mối hàn inox, chất lượng bề mặt được đánh giá trực tiếp qua máy đo độ nhám bề mặt điện tử. Đối với các sản phẩm inox xước No.4 phục vụ bếp nhà hàng, chỉ số độ nhám bề mặt Ra sau xử lý phải đạt trong dải từ 0.2 đến 0.4 micromet. Đối với các chi tiết inox bóng gương BA dùng trong công nghiệp dược phẩm, độ nhám bề mặt Ra bắt buộc phải đạt độ mịn tuyệt đối dưới 0.1 micromet, không còn bất kỳ vi vết nhấp nhô nào có thể tích tụ vi sinh vật.
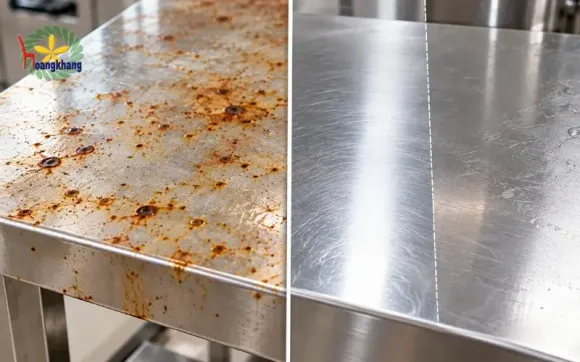
Sự thất vọng lớn nhất của khách hàng khi nghiệm thu các công trình inox cao cấp là việc nhìn thấy những vệt màu trắng đục mờ loang lổ như vệt vôi tôi xuất hiện bao quanh đường hàn, hoặc chỉ sau một tháng sử dụng thì ngay tại chân mối nối lại ứa ra các dòng nước gỉ màu vàng sẫm.
Trong khâu xử lý vết ố vàng mối hàn inox, sai lầm lớn nhất của nhiều xưởng cơ khí hiện nay là vẫn sử dụng các loại tuýp gel tẩy mối hàn giá rẻ chứa thành phần Axit Hydrofluoric (HF) và Axit Nitric (HNO3). Đây là các loại hóa chất có tính ăn mòn hóa học cực kỳ hung hãn. Tác động của axit tẩy rửa HF/HNO3 ăn mòn bề mặt diễn ra theo cơ chế hòa tan xâm thực vô tội vạ:
Để nâng cao hiệu quả xử lý vết ố vàng mối hàn inox trong các dự án gia công inox theo yêu cầu và loại bỏ hiểm họa hóa chất, Nội Thất Hoàng Khang tiên phong áp dụng công nghệ máy điện hóa mối hàn chổi sợi Carbon thế hệ mới. Đầu chổi được cấu tạo từ hàng triệu sợi carbon siêu dẫn điện và chịu nhiệt cực cao, có khả năng uốn cong linh hoạt để luồn lách sâu vào từng góc chết, khe hẹp hay rãnh vảy cá của mối hàn.
Nguyên lý hoạt động dựa trên sự kết hợp đồng thời giữa nhiệt động học và phản ứng điện hóa: Đầu chổi sợi carbon được nhúng vào dung dịch điện giải sinh học gốc axit photphoric thực phẩm an toàn. Khi chạm vào đường hàn, dòng điện cao tần chạy qua chổi sẽ tạo ra một vũng phản ứng điện hóa vi mô. Dưới tác động của năng lượng điện trường, các oxit sắt (Fe2O3, FeO) và các tạp chất cháy nhiệt bị bóc tách và hòa tan tức thì vào dung dịch mà hoàn toàn không xâm thực vào kim loại nền. Đồng thời, phản ứng oxy hóa điện hóa tại bề mặt tiếp xúc giải phóng oxy nguyên tử, hỗ trợ bề mặt kim loại tái tạo ngay lớp màng bảo vệ Crom Oxit sáng bóng trong chớp mắt.
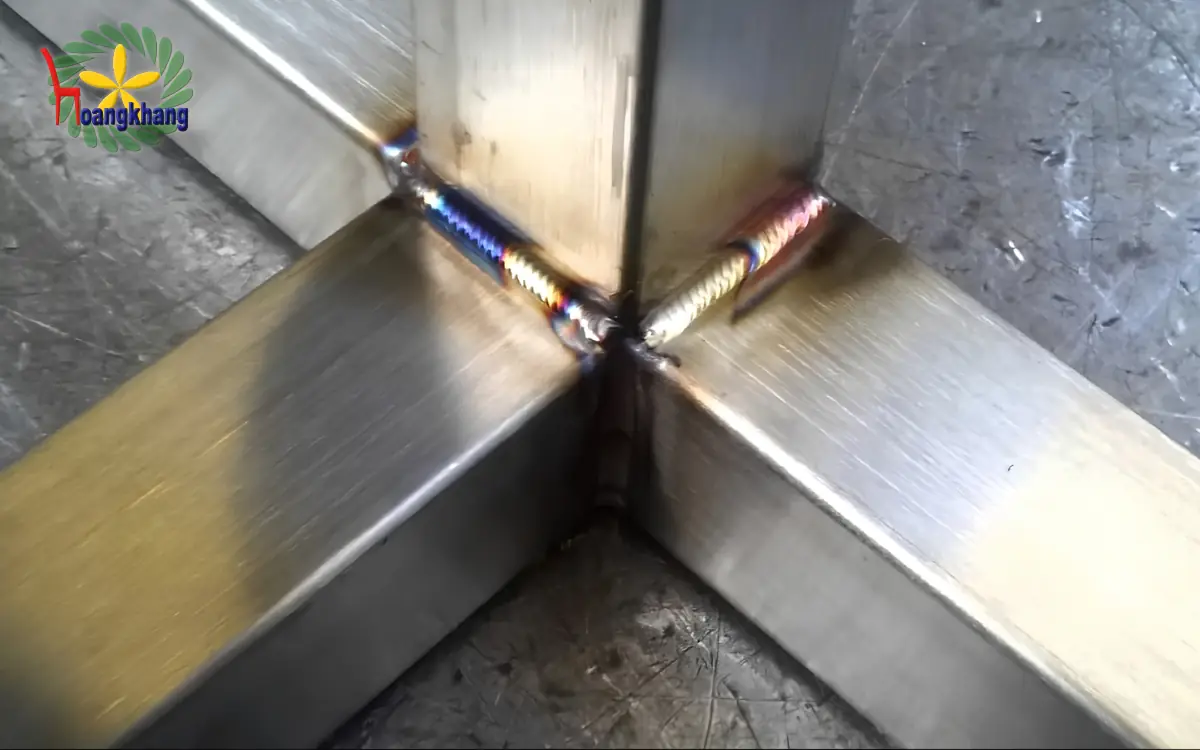
Một quy trình xử lý vết ố vàng mối hàn inox đạt chuẩn tại xưởng Nội Thất Hoàng Khang bắt buộc phải trải qua 3 bước công nghệ khép kín:
Tại Nội Thất Hoàng Khang, việc đầu tư đồng bộ cho công nghệ hoàn thiện bề mặt sau hàn là một phần không thể tách rời trong chuỗi giá trị sản xuất khép kín, bảo đảm từng sản phẩm xuất xưởng đều đạt chuẩn mực cao nhất về cơ lý và thẩm mỹ ngoại quan.
Trong quy trình xử lý vết ố vàng mối hàn inox, xưởng sản xuất đã loại bỏ 100% các loại gel axit độc hại. Thay vào đó, toàn bộ các tổ sản xuất được trang bị đồng bộ hệ thống máy làm sạch điện hóa biến tần kỹ thuật số với công suất điều chỉnh linh hoạt từ 1.000W đến 2.500W. Đầu chổi sợi carbon nhập khẩu chịu nhiệt độ lên đến 600 độ C, cho phép xử lý liên tục với năng suất cao. Hóa chất điện giải sử dụng tại xưởng là dòng dung dịch gốc axit photphoric hữu cơ an toàn, đạt chứng nhận quốc tế về khả năng tiếp xúc trực tiếp trong ngành chế biến thực phẩm và thiết bị y tế (FDA và NSF), hoàn toàn không mùi khét cay nồng, không phát thải khói độc hại ra môi trường xưởng và bảo đảm an toàn sức khỏe tuyệt đối cho người lao động.
Nhờ sở hữu trang thiết bị chuyên dụng và đội ngũ kỹ thuật viên lành nghề, xưởng tự tin đáp ứng mọi yêu cầu xử lý vết ố vàng mối hàn inox trên các hệ kết cấu đa dạng:
Với dịch vụ xử lý vết ố vàng mối hàn inox chuyên nghiệp, Nội Thất Hoàng Khang luôn khẳng định uy tín qua các cam kết:
Gel axit chứa HF và HNO3 ăn mòn kim loại cực mạnh làm rỗ bề mặt tạo vệt trắng đục phá hủy độ bóng kim loại; đồng thời axit dư len lỏi vào các khe nứt tế vi không thể rửa sạch sẽ âm thầm ăn mòn phá hủy chân mối hàn từ bên trong gây ra hiện tượng rỉ sét tái phát ngầm.
Máy sử dụng chổi sợi carbon dẫn dòng điện cao tần kết hợp dung dịch điện giải an toàn để hòa tan tức thời các lớp oxit sắt cháy nhiệt trên bề mặt kim loại, đồng thời kích hoạt phản ứng giải phóng oxy nguyên tử giúp tái tạo nhanh chóng lớp màng Crom Oxit bảo vệ.
Kỹ thuật viên sử dụng máy điện hóa quét nhẹ làm sạch màu ố mà không bào mòn thớ kim loại, sau đó phun dung dịch trung hòa độ pH và dùng tấm phớt Scotch-Brite vuốt lại một chiều dọc theo thớ cán của phôi để phục hồi đường vân xước đồng nhất 100%.
Hoàn toàn không độc hại. Dung dịch điện giải chuyên dụng có thành phần chính từ axit photphoric gốc hữu cơ an toàn cho ngành thực phẩm, không phát sinh khói độc ăn mòn phổi, không gây bỏng da nguy hiểm và có thể trung hòa dễ dàng bằng nước sạch thông thường.
Chi phí đầu tư ban đầu cho máy điện hóa cao hơn việc mua vài tuýp gel axit từ 5 đến 8 triệu đồng, nhưng chi phí vận hành hóa chất trên mỗi mét dài mối hàn rẻ hơn 30%, tốc độ hoàn thiện nhanh gấp 3 lần và loại bỏ hoàn toàn chi phí đền bù sản phẩm bị loang ố.
Sau khi dùng chổi điện hóa bóc tách sạch các lớp oxit sắt cháy nhiệt, kỹ thuật viên tiến hành phun dung dịch trung hòa độ pH và rửa sạch bằng nước khử khoáng để bề mặt kim loại tự do tiếp xúc với oxy khí quyển, tự động kích hoạt phản ứng tái tạo màng Cr2O3 hoàn thiện trong 24 giờ.
👉 Xem thêm → GIA CÔNG INOX 304 CHUẨN PHÒNG SẠCH VÀ BẾP: QUY TRÌNH CÁCH LY PHÔI SẮT VÀ THỤ ĐỘNG HÓA MỐI HÀN
Đầu tư công nghệ xử lý vết ố vàng mối hàn inox bằng phương pháp điện hóa giúp nâng cao tính thẩm mỹ và bảo vệ thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu máy điện hóa chổi sợi carbon hiện đại, làm chủ quy trình tái tạo màng bảo vệ Crom Oxit và trung hòa pH. Mọi sản phẩm sau gia công đều cam kết sáng bóng đồng nhất, sạch vết cháy ố và không gỉ sét ngầm. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM