(Có 59 người đang xem cùng bạn)
Bản vẽ gia công inox chính xác là yếu tố quyết định sản phẩm làm ra có vừa khít từng milimet hay phải bỏ đi làm lại. Rất nhiều anh chị khi gửi file đi cắt gấp từng gặp cảnh dở khóc dở cười: trên màn hình nhìn rất đẹp, nhưng khi xưởng cắt laser và dập chấn xong thì cạnh bàn bị hụt, góc gấp nứt toác hoặc mang về đặt vào gian bếp thì lệch lỗ ống nước. Nội Thất Hoàng Khang – công ty sản xuất và cung cấp bàn ghế inox, bàn ghế căn tin, bàn ghế sắt nhà hàng tiệc cưới, ghế Tiffany nhà hàng, bàn ghế cafe nhựa đúc – sẽ giúp bạn hiểu rõ cách chuẩn hóa file và nắm chắc mẹo tính trừ hao khi chấn bẻ.
Một bộ bản vẽ gia công inox chuẩn chỉnh không chỉ giúp thợ hiểu đúng ý mà còn tiết kiệm tối đa thời gian và chi phí vật tư cho chính bạn.
Bản vẽ gia công inox là bản vẽ kỹ thuật cho xưởng biết cần cắt, chấn, khoan, hàn tấm inox thế nào để ra đúng sản phẩm bạn muốn. Chuẩn hóa file trước khi gửi giúp tránh hụt kích thước, rách góc khi chấn và phải làm lại, hao vật liệu. Bản vẽ càng rõ, xưởng báo giá càng chính xác, thời gian làm hàng càng nhanh.
Để thợ cơ khí nhìn vào là bắt tay vào sản xuất được ngay, một bộ bản vẽ gia công inox đạt tiêu chuẩn bản vẽ gia công inox cần ghi rõ 4 cụm thông tin thiết yếu sau:
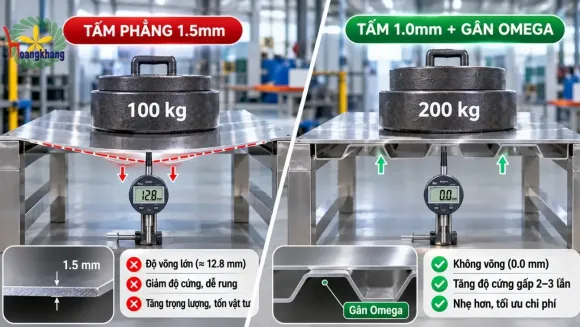
Bản vẽ cần ghi rõ kích thước phủ bì: Dài x Rộng x Cao. Quan trọng nhất là độ dày tôn (như 0.8mm, 1.0mm hay 1.2mm) và mác inox (SUS 304 chống rỉ hay SUS 201). Cùng một kích thước nhưng tôn 1 ly và tôn 1.5 ly sẽ cần lực chấn và dao cối hoàn toàn khác nhau.
Khi thể hiện các nếp gấp trên bản vẽ gia công inox, bạn cần dùng nét đứt để chỉ đường chấn kèm hướng mũi tên chấn lên hay chấn xuống, góc chấn bao nhiêu độ. Bán kính cong (bán kính R) là độ bo tròn tại góc gập. Bo góc quá gắt sẽ làm kim loại bị giòn rách, còn bo quá rộng thì mép bàn sẽ tròn vo mất thẩm mỹ.
Nếu bàn cần khoét lỗ luồn dây điện, cổ chậu rửa hay rãnh xả nước, các lỗ này phải có tọa độ tâm rõ ràng trên bản vẽ gia công inox. Mép lỗ khoét phải cách đường chấn tối thiểu 2 đến 3 lần độ dày tấm; nếu đặt lỗ quá sát nếp gập thì khi ép chấn, lỗ tròn sẽ bị kéo méo thành hình bầu dục.
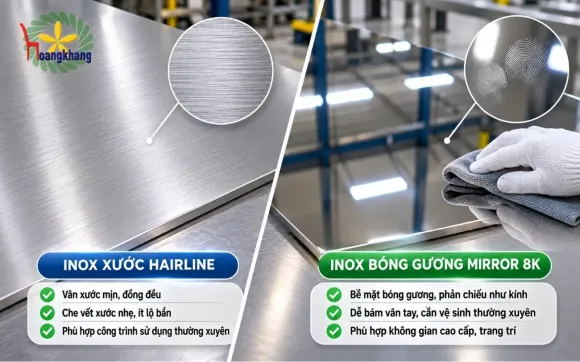
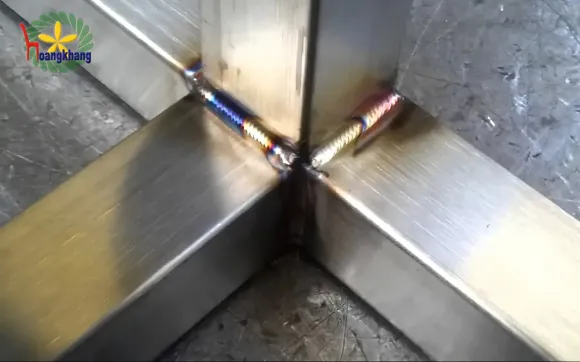
Bản vẽ cần chỉ định mối nối nào hàn kéo liền, chỗ nào chỉ cần chấm hàn điểm. Bề mặt yêu cầu đánh xước mờ Hairline hay đánh bóng gương cũng cần ghi rõ. Độ lệch kích thước cho phép nên căn cứ theo tiêu chuẩn dung sai lắp ghép ISO 2768.
Máy cắt laser CNC đọc file CAD rất nhạy. Làm sạch file bản vẽ gia công inox sẽ tránh cho máy chạy lỗi:
Đường cắt laser phải là một đường liền mạch. Trước khi gửi xưởng, bạn hãy quét chọn và xóa sạch các đường vẽ trùng lặp, nét vụn nằm đè lên nhau. Nếu để 2 đường vẽ trùng nhau, đầu cắt laser sẽ chiếu tia 2 lần tại một điểm, gây cháy cạnh và biến dạng tấm inox mỏng.
Quy ước chung của ngành cơ khí là tính bằng milimet (mm). Bạn nên gửi file vector 1:1, không gửi hình chụp màn hình điện thoại hay bản scan giấy vì khi đưa vào máy rất dễ lệch tỷ lệ thực tế của bản vẽ gia công inox.
Khi tia laser chiếu qua kim loại, chùm tia nhiệt sẽ làm bốc hơi một rãnh vật liệu siêu nhỏ. Vì vậy đường chạy dao laser sẽ làm phôi nhỏ đi khoảng 0.1mm – 0.2mm. Thợ kỹ thuật giỏi sẽ biết cách bù trừ tia nhiệt này trên phần mềm điều khiển để chi tiết cắt ra không bị lỏng lẻo.
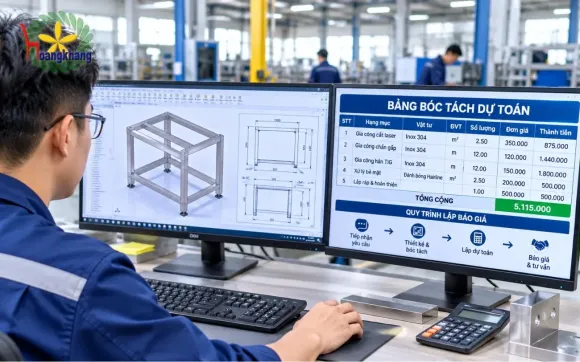
Thay vì ngồi tính nhẩm từng cạnh bằng tay dễ sai sót, xưởng dùng phần mềm bóc tách phôi Sheet Metal trên máy tính. Phần mềm sẽ dựng mô hình 3D rồi tự động trải phẳng tấm inox ra bản 2D, giúp tính toán phôi tôn chuẩn xác từng gram và hạ giá thành cho khách.
Hiểu được hiện tượng co dãn kim loại sẽ giúp việc triển khai bản vẽ gia công inox đạt độ chính xác cao nhất.
Hãy tưởng tượng bạn gập đôi một tấm bìa các-tông dày. Lớp giấy ở mặt ngoài nếp gấp bị kéo dãn ra, còn mặt trong bị ép nhăn lại. Nằm ở giữa lõi có một lớp vật liệu không bị co dãn – vị trí của lớp này gọi là K-factor. Do kim loại dãn dài ra ở góc ngoài khi bẻ gập, kích thước phôi phẳng bắt buộc phải cắt ngắn hơn tổng chiều dài các cạnh.
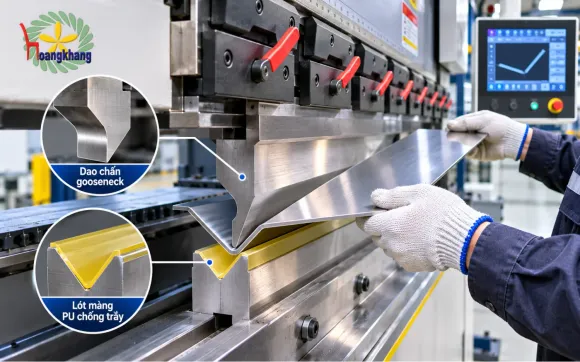
Hệ số K-factor tôn chấn cho inox 304 chấn không khí thường dùng mức tham khảo khoảng 0.42. Con số này thay đổi tùy theo bán kính dao cối chấn, độ dày phôi và rãnh V của cối máy. Dao chấn càng nhọn thì góc bẻ càng gắt, độ dãn kim loại sẽ khác với loại dao bo tròn.
Giả sử bạn cần làm khay inox đáy dài 200mm, hai thành gấp đứng cao 50mm. Tấm tôn dày 1.0mm, bán kính bo góc R trong 1.0mm, góc chấn 90 độ và K = 0.42.
Để các chi tiết dạng hộp như kết cấu bàn inox hay ngàm của bàn inox lắp ghép ăn khớp trơn tru, xưởng luôn cắt mẫu phôi nhỏ để chấn thử trước, đo lại bằng thước kẹp điện tử rồi mới cắt hàng loạt cho cả đơn hàng.
Nỗi sợ lớn nhất của khách là sản phẩm làm xong không khớp với thiết kế. Nội Thất Hoàng Khang kiểm soát chặt chẽ từng khâu sản xuất để mang lại sự an tâm tuyệt đối:
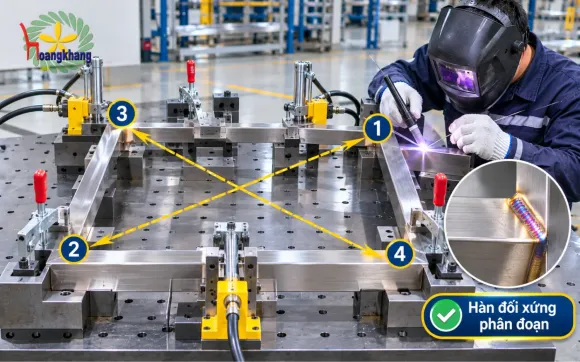
Nhờ làm chủ từ khâu cắt phôi, chấn dập CNC đến hàn lắp ráp, xưởng luôn trao đổi kỹ lưỡng với khách từng chi tiết trên bản vẽ gia công inox. Mọi khúc mắc về nếp gấp, đường hàn đều được thống nhất rõ ràng trước khi gia công.
Xưởng nhận sản xuất theo mọi kích thước và kiểu dáng riêng biệt. Dù bạn có file CAD chi tiết hay chỉ là bản phác thảo tay ghi kích thước không gian quán ăn, thợ lành nghề của xưởng đều biết cách hiện thực hóa thành sản phẩm chuẩn xác.
Xưởng nhận gia công trọn gói từ bàn sơ chế, xe đẩy, tủ kệ nhiều tầng đến chậu rửa công nghiệp và quầy pha chế, phục vụ đồng bộ cho chuỗi nhà hàng, căn tin hay trường học. Bạn có thể xem thêm tại chuyên mục Gia công inox theo yêu cầu.
Sản phẩm sau khi gia công được kiểm tra kỹ độ phẳng và vuông góc. Xưởng hỗ trợ giao hàng toàn quốc, bảo hành mối hàn bền bỉ và sẵn sàng đổi trả nếu sản phẩm sai quy cách kỹ thuật đã thống nhất.
|
Lỗi thường gặp |
Hậu quả thực tế |
Cách khắc phục chuẩn xác |
|
Quên ghi độ dày và mác inox |
Báo giá sai, làm nhầm vật liệu |
Ghi rõ độ dày (mm) và chủng loại inox ở khung tên |
|
Gửi file ảnh chụp, file scan |
Máy laser không đọc được đường cắt |
Xuất và gửi file định dạng DWG, DXF hoặc file STEP |
|
Sai đơn vị vẽ, tỉ lệ khác 1:1 |
Thành phẩm bị quá to hoặc quá nhỏ |
Thiết lập đơn vị bản vẽ là milimet (mm) tỉ lệ 1:1 |
|
Đường nét đè chồng, nét vụn |
Laser cắt lặp lại gây cháy mép phôi |
Lọc và xóa sạch các đường vẽ trùng lặp trước khi gửi |
|
Không ghi hướng và bán kính chấn |
Bị gập ngược mặt, rách góc hoặc hụt size |
Thể hiện rõ nét đứt, hướng chấn và bán kính R bo góc |
|
Khoét lỗ quá sát mép đường gập |
Lỗ bị biến dạng méo mó khi dập chấn |
Giữ khoảng cách từ tâm lỗ đến nếp chấn tối thiểu 2–3 lần độ dày |
👉 Xem thêm → BÀN INOX LẮP GHÉP: GIẢI PHÁP TỐI ƯU CHI PHÍ VẬN CHUYỂN DỰ ÁN
Chuẩn bị một bộ bản vẽ gia công inox đầy đủ thông số kỹ thuật, sạch nét cắt và tính toán đúng độ dãn kim loại sẽ giúp bạn nhận được sản phẩm hoàn hảo như mong muốn mà không lo phát sinh chi phí sửa chữa. Đừng ngần ngại liên hệ với Nội Thất Hoàng Khang – đơn vị chuyên sản xuất và phân phối bàn ghế inox, bàn ghế căn tin, bàn ghế tiệc cưới, ghế Tiffany, bàn ghế cafe nhựa đúc và giường sắt chất lượng cao trên toàn quốc và xuất khẩu Đông Nam Á.
Hãy gửi ngay bản vẽ hoặc hình phác thảo kích thước của bạn đến hotline xưởng để được tư vấn kỹ thuật và nhận báo giá ưu đãi nhất:
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM