(Có 70 người đang xem cùng bạn)
Xưởng cắt laser inox theo yêu cầu bằng khí Nito áp suất cao, mạch cắt sáng bóng không ba-via, dung sai ±0.05mm. Gia công nhanh phôi Posco giá gốc tại xưởng.
Cắt laser inox theo yêu cầu là công đoạn tiền đề định hình độ chuẩn xác cho thiết bị bếp và cơ khí chính xác. Tuy nhiên, nếu dùng khí cắt kém chất lượng hoặc sai tiêu cự, mạch cắt rất dễ bị đen cạnh, bám đầy xỉ ba-via. Nội Thất Hoàng Khang – xưởng gia công inox chuyên nghiệp – chia sẻ quy chuẩn cắt laser khí Nito cao áp, giúp tối ưu mạch cắt trắng sáng và khống chế dung sai chuẩn cho mọi dự án dài lâu.
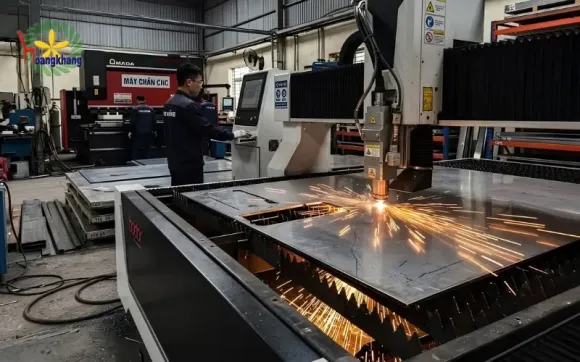
Cắt laser inox theo yêu cầu là công nghệ gia công nhiệt tập trung sử dụng nguồn phát chùm tia laser fiber kết hợp dòng khí Nito áp suất cao từ 14 đến 18 bar để thổi bay kim loại nóng chảy khỏi rãnh cắt. Phương pháp này tạo ra mạch cắt trắng sáng không oxy hóa, bề mặt mép cắt phẳng mịn không bám xỉ ba-via và đạt dung sai kích thước nghiêm ngặt trong mức dương trừ 0.05mm.
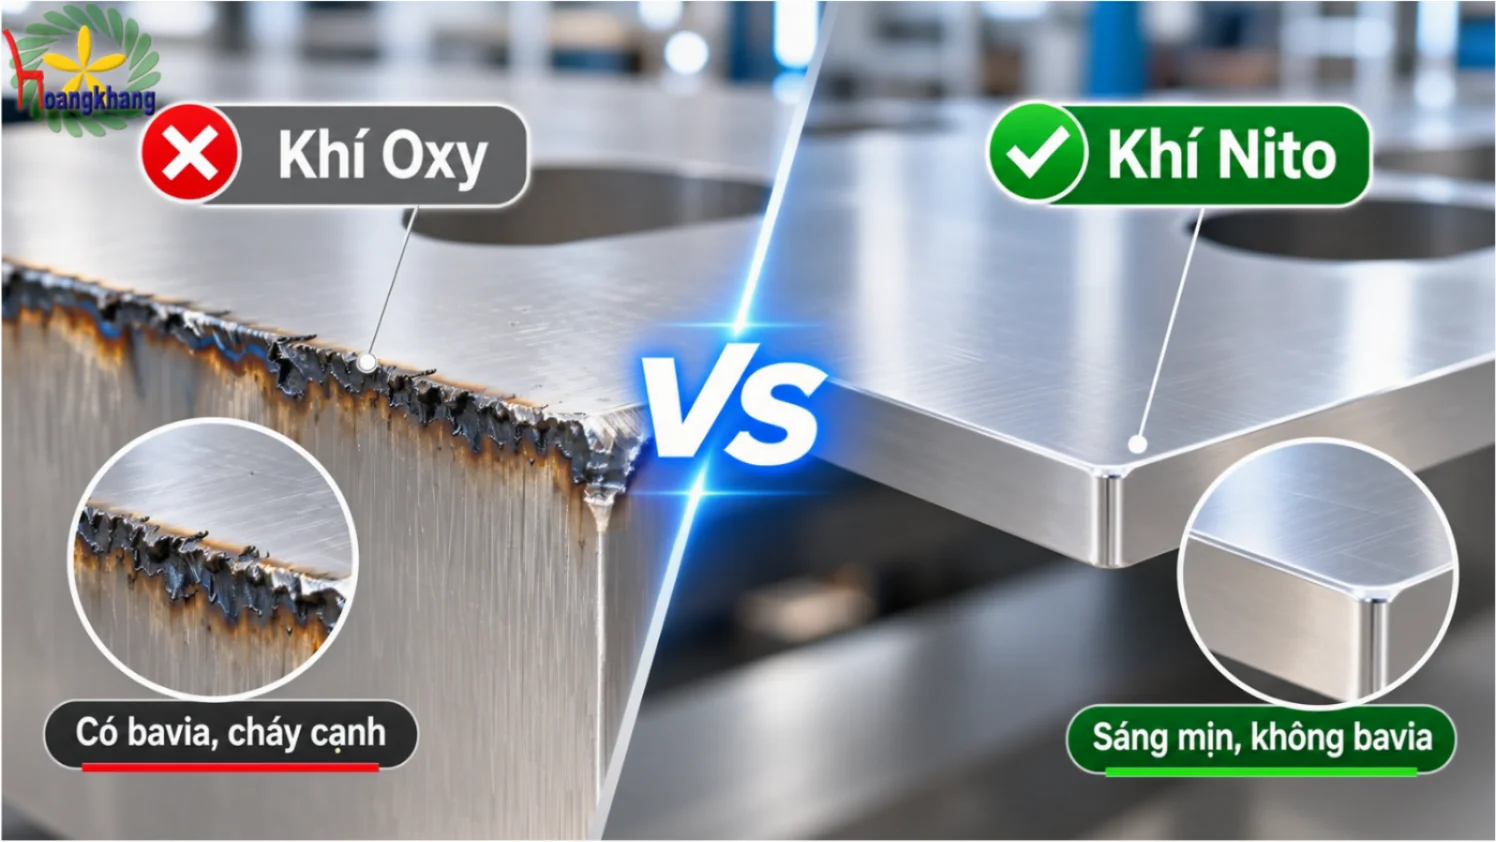
Trong ngành gia công kim loại tấm, việc lựa chọn loại khí trợ cắt đóng vai trò quyết định đến 90% chất lượng thẩm mỹ và cơ tính của sản phẩm sau khi rời bàn máy. Rất nhiều xưởng vì muốn tiết kiệm chi phí đã dùng khí nén hoặc khí Oxy, gây ảnh hưởng nghiêm trọng đến các công đoạn hoàn thiện phía sau.
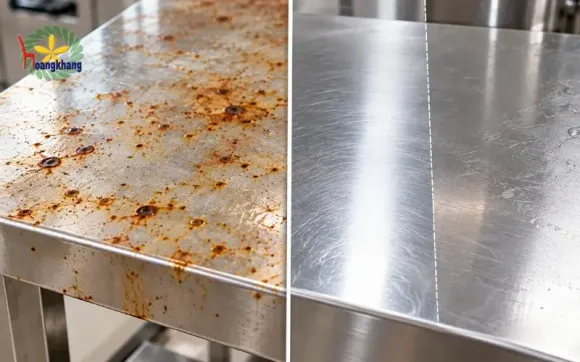
Nếu lựa chọn khí Oxy trong quy trình cắt laser inox theo yêu cầu, nhiệt độ tại điểm hội tụ laser kích hoạt phản ứng cháy tỏa nhiệt mãnh liệt giữa Oxy và các nguyên tố sắt trong thép không gỉ. Phản ứng này tạo ra một lớp xỉ oxit sắt màu đen bám dính cực kỳ chặt chẽ dọc theo hai bên thành mép cắt. Lớp vảy đen này làm triệt tiêu hoàn toàn lớp màng thụ động chống oxy hóa tự nhiên của inox. Nguy hiểm hơn, khi chuyển sang công đoạn hàn TIG hoặc hàn laser, lớp oxit này sẽ bị lẫn vào vũng hàn nóng chảy, gây ra hiện tượng rỗ khí li ti, làm nứt mối hàn và khiến góc sản phẩm bị rỉ sét loang lổ chỉ sau một thời gian ngắn tiếp xúc với độ ẩm.
Để khắc phục triệt để hiện tượng trên, quy trình cắt laser inox theo yêu cầu chất lượng cao bắt buộc phải sử dụng khí Nito tinh khiết 99.99%. Bản chất của Nito là khí trơ, không tham gia phản ứng hóa học với các thành phần hợp kim ở nhiệt độ cao. Khi chùm tia laser nung chảy kim loại cục bộ, dòng khí với áp suất khí Nito 14–18 bar sẽ thổi tống khứ toàn bộ kim loại lỏng ra khỏi rãnh cắt với vận tốc siêu thanh. Kết quả mang lại là mạch cắt trắng sáng không oxy hóa, bề mặt cạnh cắt giữ nguyên độ ánh kim nguyên bản của phôi thép không gỉ.
Việc sở hữu mạch cắt sạch sẽ bằng khí Nito giúp doanh nghiệp loại bỏ hoàn toàn công đoạn dùng máy mài cầm tay đánh bavia thủ công. Các tấm phôi sau khi được gia công inox theo yêu cầu bằng phương pháp cắt laser có thể đưa thẳng vào dây chuyền chấn gấp CNC hoặc lắp ghép hàn liền mạch, rút ngắn 50% thời gian chế tạo và hạn chế tối đa nguy cơ trầy xước bề mặt tấm phôi.
Nhằm đảm bảo tính đồng bộ và độ sắc nét cho từng chi tiết, quy trình cắt laser inox theo yêu cầu tại xưởng Nội Thất Hoàng Khang được kiểm soát nghiêm ngặt theo các định mức kỹ thuật ở dạng văn bản thuần túy sau:
Định mức thông số vận hành máy trong quá trình cắt laser inox theo yêu cầu theo độ dày phôi tấm:
Yếu tố cốt lõi quyết định mạch cắt có bị dính xỉ đáy hay không chính là kỹ thuật kiểm soát tiêu cự tia Laser. Khác với cắt sắt thép carbon thường đặt điểm hội tụ trên bề mặt phôi, việc cắt laser inox theo yêu cầu bằng khí Nito đòi hỏi điểm hội tụ phải nằm sâu bên trong phôi hoặc sát mặt dưới đáy tấm kim loại (tiêu cự âm từ âm 1.5mm đến âm 3.0mm). Việc điều chỉnh tiêu cự âm giúp mở rộng đáy rãnh cắt, tạo khoảng không gian thông thoáng để dòng khí Nito quét sạch toàn bộ xỉ lỏng, triệt tiêu hoàn toàn các hạt ba-via bám dính.
Trong các bản vẽ cắt laser inox theo yêu cầu, việc đục lỗ thông gió hoặc lỗ bắt ốc vít đòi hỏi sự am hiểu sâu sắc về ứng suất nhiệt. Kỹ sư xưởng luôn áp dụng nghiêm ngặt quy tắc đường kính lỗ ≥ 1.2 lần độ dày tấm. Khi đục lỗ xuyên thủng có đường kính nhỏ hơn độ dày tấm inox, nhiệt lượng phát sinh cục bộ sẽ nung sôi vũng kim loại, làm méo mó biên dạng lỗ tròn và dễ gây hỏng béc cắt laser. Nếu bản vẽ bắt buộc phải có lỗ siêu nhỏ, xưởng sẽ ứng dụng chế độ bắn xung tần số cao kết hợp làm mát chậm hoặc chuyển sang khoan cơ khí chính xác.
Một trong những rủi ro lớn nhất ảnh hưởng đến tiến độ cắt laser inox theo yêu cầu hoặc khiến sản phẩm làm ra bị phế phẩm hàng loạt là chất lượng của file bản vẽ thiết kế đầu vào.
Để đơn hàng cắt laser inox theo yêu cầu được xử lý nhanh chóng trong ngày, khách hàng cần tuân thủ quy chuẩn xuất file DXF tỷ lệ 1:1. Trước khi gửi bản vẽ, kỹ sư thiết kế cần lọc sạch toàn bộ khung viền bản vẽ, xóa các nét tim trục thừa, gộp các đoạn thẳng rời rạc thành một đường Polyline khép kín duy nhất và lưu ở định dạng AutoCAD 2004 hoặc 2007 DXF.
Khi thực hiện cắt laser inox theo yêu cầu, chùm tia luôn làm hao hụt một khoảng vật liệu nhất định, được gọi là bề rộng rãnh cắt (Kerf Width), dao động từ 0.15mm đến 0.25mm tùy độ dày phôi. Trong quá trình lập trình cắt laser inox theo yêu cầu, kỹ thuật viên sẽ tiến hành cài đặt offset bù trừ dao tự động trên phần mềm chuyên dụng: Bù biên dạng ra ngoài đối với chi tiết lấy thân ngoài và bù biên dạng vào trong đối với lỗ chờ lắp ghép. Kỹ thuật này giúp các chi tiết cơ khí sau khi cắt đạt độ chính xác lắp ghép tuyệt đối theo đúng dung sai bản vẽ mà không cần gia công gọt dũa lại.
Doanh nghiệp bắt buộc phải dùng khí Nito áp suất cao khi gia công các thiết bị ngành thực phẩm, phòng sạch, thiết bị y tế và các chi tiết cần chuyển tiếp sang công đoạn hàn TIG để bảo vệ mép cắt không bị cháy đen và rỉ sét ngầm.
Hiện tượng bám xỉ ba-via thường xuất phát từ việc áp suất khí Nito không đạt chuẩn (dưới 14 bar), tốc độ chạy đầu cắt quá nhanh so với công suất nguồn hoặc việc thiết lập sai tiêu cự chùm tia khiến kim loại lỏng không bị thổi bay triệt để.
Dây chuyền máy cắt Laser Fiber thế hệ mới tại xưởng đạt độ chính xác lặp lại trong mức dương trừ 0.03mm và dung sai kích thước biên dạng hình học ổn định trong mức dương trừ 0.05mm.
Nguồn cắt 3kW cắt đẹp bằng khí Nito ở độ dày tấm từ 4mm đến 5mm; trong khi nguồn cắt 6kW cho phép cắt đứt đẹp, mép phẳng trắng sáng ở các tấm phôi có độ dày từ 8mm đến 10mm.
Khách hàng nên chuẩn bị bản vẽ kỹ thuật 2D ở định dạng file AutoCAD DXF hoặc DWG với tỷ lệ chuẩn 1:1, đã được làm sạch đường gióng kích thước và nối liền các biên dạng cắt khép kín.
Tình trạng này xảy ra do nhiệt lượng phát sinh từ chùm tia laser bị tích tụ quá mức tại một vị trí hẹp trong thời gian đục lỗ, làm sôi vũng kim loại xung quanh trước khi đầu cắt kịp hoàn thành chu trình di chuyển tròn.
👉 Xem thêm → GIA CÔNG INOX TẤM TỪ 0.8MM ĐẾN 10MM: BẢNG TRA HỆ SỐ K-FACTOR VÀ TỐI ƯU TỶ LỆ HAO HỤT PHÔI
Ứng dụng công nghệ cắt laser inox theo yêu cầu bằng khí Nito áp suất cao giúp nâng cao độ chính xác và độ bền cho thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu dàn máy Laser Fiber công suất 3kW đến 6kW, hỗ trợ chuẩn hóa bản vẽ và kiểm soát dung sai nghiêm ngặt. Mọi đơn hàng cắt laser inox theo yêu cầu đều cam kết mạch cắt trắng sáng, đúng mác thép và giao đúng tiến độ. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM