(Có 77 người đang xem cùng bạn)
Dịch vụ gia công inox tấm chất lượng từ 0.8mm đến 10mm bằng máy laser và chấn CNC. Bảng tra hệ số K-Factor chuẩn xác, tối ưu xếp phôi nesting giảm hao hụt
Gia công inox tấm là công đoạn cốt lõi trong chế tạo thiết bị bếp và vỏ tủ công nghiệp đòi hỏi độ chính xác cao. Tuy nhiên, nếu tính sai độ giãn, lượng phế liệu đề-xê sẽ làm đội giá thành sản xuất lên rất đáng kể. Nội Thất Hoàng Khang – xưởng chuyên gia công inox uy tín – chia sẻ công thức khai triển phôi phẳng và bảng tra hệ số K-Factor, giúp doanh nghiệp tối ưu vật tư và khống chế dung sai chuẩn.
Gia công inox tấm là quá trình ứng dụng cắt laser, bào rãnh V và chấn gấp CNC để biến đổi phôi thép không gỉ phẳng từ 0.8mm đến 10mm thành chi tiết ba chiều chuẩn xác. Quy trình đòi hỏi tính toán chuẩn xác hệ số giãn dài K-Factor và độ trừ chấn Bend Deduction, giúp chi tiết đạt dung sai lắp ghép chặt chẽ mà không bị rách mép, nứt gãy hay sai lệch kích thước hình học.
Khi thực hiện gia công inox tấm, sai lầm phổ biến nhất của các kỹ sư cơ khí mới vào nghề là áp dụng công thức khai triển phôi của thép carbon cho thép không gỉ. Inox tấm sở hữu đặc tính cơ lý riêng biệt, đòi hỏi sự am hiểu sâu sắc về ứng suất kéo nén cục bộ.
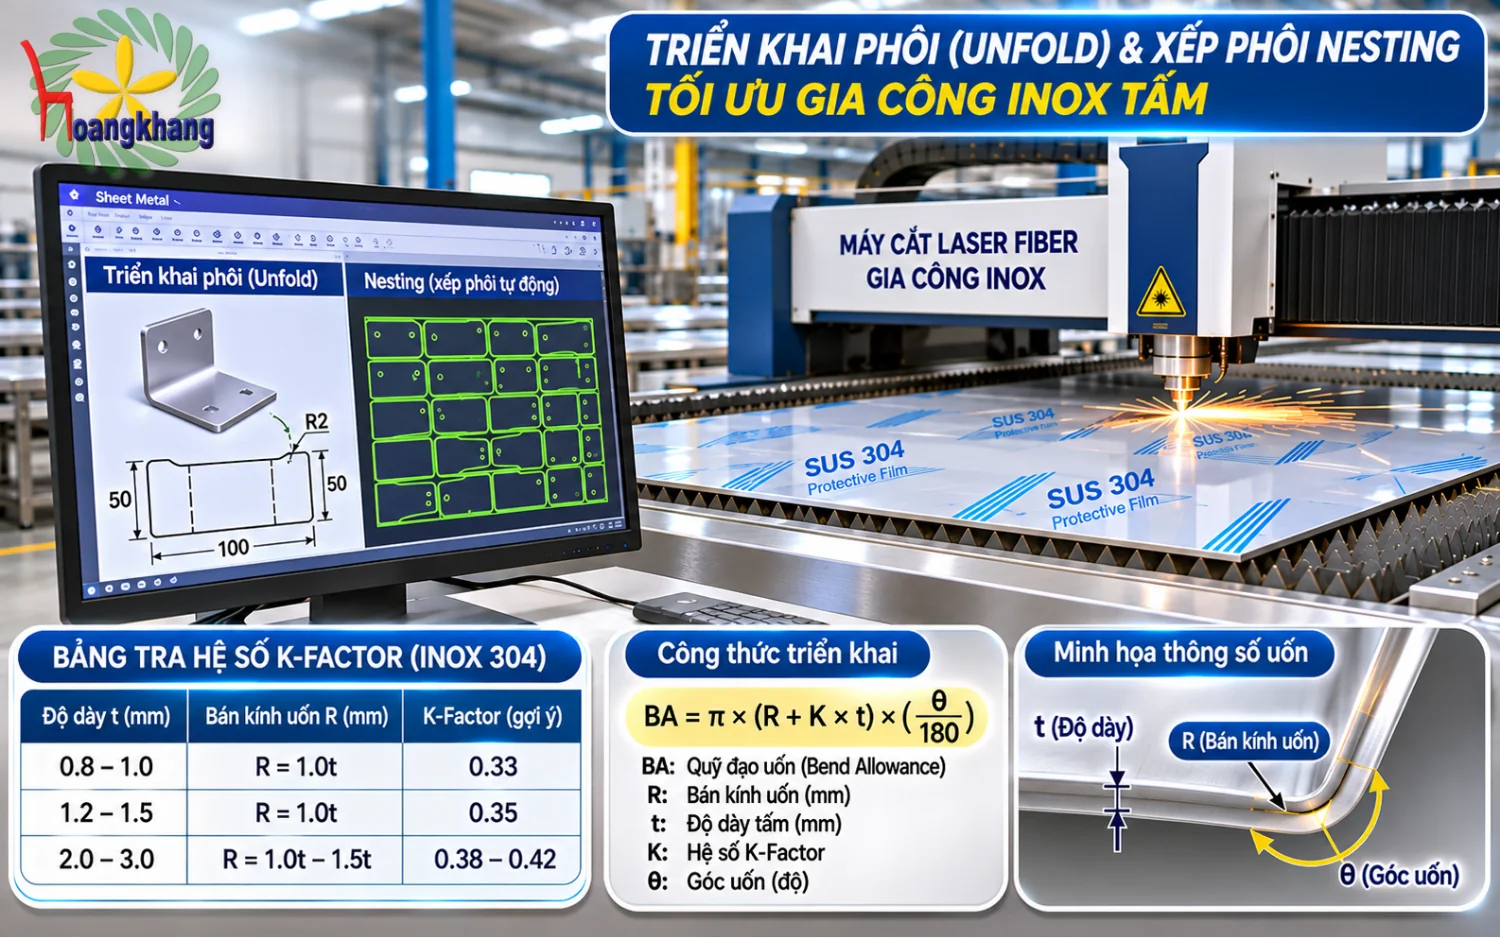
Trong quá trình uốn chấn kim loại, lớp vật liệu ở mặt ngoài góc uốn bị kéo căng dãn dài, trong khi lớp vật liệu ở mặt trong góc uốn bị nén ép lại. Giữa hai vùng đối nghịch này tồn tại một mặt phẳng lý thuyết không chịu lực kéo và cũng không chịu lực nén, được gọi là sợi trung hòa. Trong quá trình gia công inox tấm, vị trí của sợi trung hòa phụ thuộc trực tiếp vào tỷ lệ giữa bán kính uốn trong và độ dày tấm phôi. Đối với thép không gỉ SUS 304, hệ số giãn dài K-Factor 0.44 được xem là thông số vàng thực nghiệm đối với các độ dày từ 1.0mm đến 1.5mm. Nếu bỏ qua hệ số này khi thiết kế, kích thước phủ bì thực tế của sản phẩm sau khi chấn gập sẽ bị thừa ra từ 1mm đến 3mm, khiến toàn bộ kết cấu vỏ tủ hoặc module lắp ghép bị sai lệch hoàn toàn.
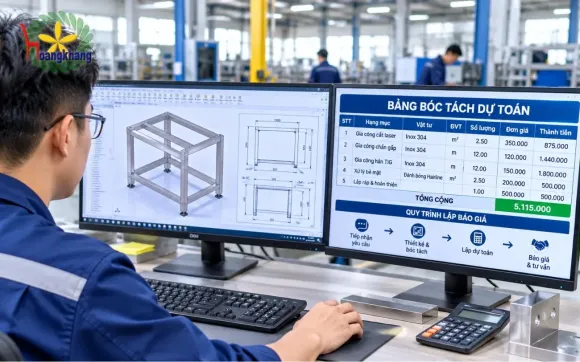
Để dây chuyền gia công inox tấm vận hành chính xác, khâu xuất bản vẽ từ mô hình khối 3D sang khai triển phôi phẳng (Flat Pattern) 2D đóng vai trò quyết định. Kỹ sư phải thiết lập bảng tính công nghệ riêng, tích hợp chỉ số độ trừ chấn Bend Deduction tương ứng với từng bán kính dao chấn. Khi phôi phẳng được tính đúng độ trừ chấn, đường cắt laser biên dạng và các lỗ chờ liên kết đinh tán, ốc vít sẽ nằm đúng vị trí tọa độ thiết kế sau khi trải qua nhiều bước chấn gấp liên hoàn.
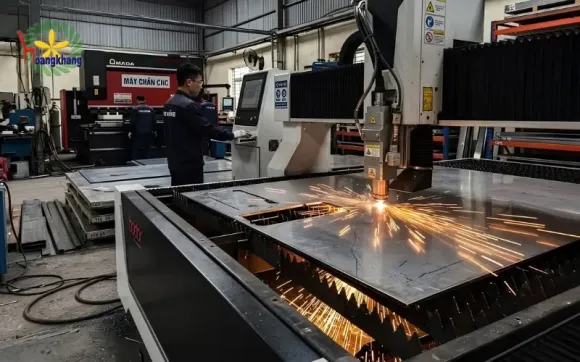
Khi thực hiện gia công inox tấm, bề mặt kim loại rất dễ bị trầy xước cơ học hoặc cháy ố do tia bức xạ quang học trong buồng cắt. Do đó, phôi tấm tiêu chuẩn luôn được cán phủ một lớp màng PVC bảo vệ Laser chuyên dụng. Lớp màng này có khả năng chịu áp lực khí cắt Nito cao áp mà không bị bong tróc. Trước khi phóng tia xuyên thủng chính, máy cắt CNC sẽ thực hiện chu trình thổi khí bốc hơi đường màng cục bộ, giúp mép cắt sáng mịn và bảo vệ bề mặt thành phẩm bóng bẩy.
Nhằm đảm bảo dung sai cơ khí đạt chuẩn lắp ghép chính xác, quy trình gia công inox theo yêu cầu tại xưởng Nội Thất Hoàng Khang được thiết lập dựa trên hệ thống dữ liệu tra cứu kỹ thuật chuẩn hóa ở dạng văn bản thuần túy sau:
Thông số tra cứu K-Factor và độ trừ chấn ứng dụng trong gia công inox tấm theo từng cấp độ dày:
Trong quy trình gia công inox tấm, công thức kinh nghiệm chuẩn để tính chiều dài phôi phẳng khi uốn một góc 90 độ là L = A + B - BD. Trong đó, L là chiều dài phôi phẳng cần cắt, A và B là kích thước phủ bì ngoài của hai cạnh góc vuông, còn BD là độ trừ chấn tương ứng với độ dày vật liệu. Ví dụ thực tế: Cần chấn một thanh nẹp hộp có hai cạnh góc vuông đều bằng 50mm trên tấm inox dày 1.2mm, chiều dài phôi cắt laser cần thiết lập chính xác là 50 cộng 50 trừ 2.15 bằng 97.85mm.
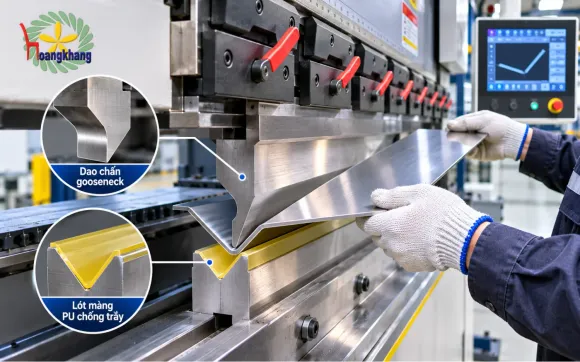
Khi thực hiện gia công inox tấm, nguyên tắc an toàn cơ khí bắt buộc độ rộng rãnh cối V phải bằng từ 6 đến 8 lần độ dày tấm phôi (V = 6T đến 8T). Việc cố tình sử dụng cối chấn hẹp V = 4T như khi chấn sắt thông thường sẽ tạo ra ứng suất uốn quá mức, dẫn đến hiện tượng nứt gãy thớ kim loại ở mặt lưng góc gập và làm biến dạng bề mặt phôi inox.
Trong dự toán chi phí, phôi thép chiếm tới hơn 60% tổng ngân sách gia công inox tấm. Do đó, việc ứng dụng công nghệ phần mềm thông minh và giải pháp tạo góc cạnh tinh xảo là chìa khóa giúp xưởng cơ khí tạo ra lợi thế cạnh tranh vượt trội.
Trên thị trường hiện nay, phôi nguyên tấm được nhập khẩu chủ yếu ở hai khổ quy chuẩn: Khổ 1219 x 2438mm và khổ 1500 x 3000mm. Thay vì sắp xếp thủ công gây lãng phí nhiều phôi thừa, Nội Thất Hoàng Khang ứng dụng phần mềm Nesting tối ưu đề-xê thế hệ mới. Thuật toán tự động nhận diện biên dạng hình học phức tạp, xoay lật góc chi tiết và lồng ghép các linh kiện nhỏ như bản mã, bát kẹp vào các khoảng trống giữa các tấm lớn. Đồng thời, kỹ thuật cắt chung đường biên Common Line Cutting giúp loại bỏ hoàn toàn các dải phế liệu nằm giữa hai chi tiết. Nhờ đó, hiệu suất khai thác bề mặt phôi trong quá trình gia công inox tấm được nâng từ mức trung bình 75% lên trên 92%, tiết kiệm trực tiếp từ 15% đến 20% chi phí vật tư cho chủ đầu tư.
Đối với các dòng sản phẩm kiến trúc, nẹp chỉ kim loại và cánh cửa thang máy sang trọng, phương pháp chấn bẻ thông thường trên tấm inox dày từ 1.5mm trở lên thường để lại bán kính bo góc ngoài khá tù, tạo cảm giác thô kệch. Bước đột phá trong lĩnh vực gia công inox tấm kiến trúc tại xưởng là kỹ thuật bào rãnh V-Grooving trên máy bào CNC chuyên dụng. Trước khi đưa vào máy chấn gấp, lưỡi dao hợp kim sẽ tạo một đường rãnh hình chữ V với độ sâu đạt khoảng 50% đến 60% chiều dày tấm kim loại. Khi chấn gập dọc theo đường rãnh này, góc sản phẩm đạt độ vuông 90 độ tuyệt đối, sắc nét như góc hộp đúc nguyên khối mà không cần mài ba-via.
Mặc dù công nghệ bào rãnh chữ V mang lại tính thẩm mỹ hoàn mỹ, nhưng quá trình này làm giảm chiều dày cục bộ của kim loại tại đáy rãnh. Do đó, nguyên tắc kỹ thuật trong gia công inox tấm bắt buộc: Chỉ ứng dụng kỹ thuật tạo rãnh cho các chi tiết ốp trang trí ngoại quan, mặt dựng thang máy hoặc vỏ tủ điều khiển. Tuyệt đối không áp dụng trên các kết cấu chịu tải trọng uốn nặng hay mặt bàn thao tác chặt thái thực phẩm để đảm bảo an toàn tuyệt đối trong vận hành.
Chiều dài phôi phẳng khi gia công inox tấm được tính bằng tổng kích thước các cạnh phủ bì trừ đi độ co giãn tại các nếp gấp góc theo công thức L = A + B - BD, giúp sản phẩm sau khi chấn đạt chuẩn xác kích thước bản vẽ.
Khi gia công inox tấm, hệ số K-Factor của inox 304 thường dao động trong khoảng từ 0.42 đối với tôn mỏng 0.8mm đến 0.48 đối với tấm dày 5.0mm, được xác định thông qua tỷ lệ mở cối chấn V = 6T đến 8T.
Kỹ thuật viên cần sử dụng phôi tấm dán màng film chuyên dụng cho máy cắt Laser và kích hoạt chu trình thổi khí bốc hơi đường màng trước khi đục lỗ tia laser chính để không làm sun cháy lớp nhựa bảo vệ.
Để tiết kiệm phôi khi gia công inox tấm, xưởng ứng dụng thuật toán xếp hình phôi tự động, kết hợp cắt chung đường biên giữa các chi tiết cạnh nhau và tận dụng các khoảng trống đề-xê lớn để bố trí các linh kiện bản mã nhỏ.
Nếu sản phẩm yêu cầu cạnh gập sắc nét, góc vuông thẩm mỹ cao thì cần bào rãnh chữ V trước khi chấn. Trường hợp chi tiết chịu tải trọng cơ học nặng thì nên chấn bẻ bo tròn tự nhiên để chống nứt đáy mép.
Trọng lượng tấm inox được tính theo công thức: Chiều dài mét nhân Chiều rộng mét nhân Độ dày milimet nhân Khối lượng riêng 7.93 kilogam trên decimet khối. Ví dụ tấm 1219x2438mm dày 1.0mm nặng khoảng 23.57 kilogam.
👉 Xem thêm → GIA CÔNG INOX 304 CHUẨN PHÒNG SẠCH VÀ BẾP: QUY TRÌNH CÁCH LY PHÔI SẮT VÀ THỤ ĐỘNG HÓA MỐI HÀN
Làm chủ kỹ thuật gia công inox tấm từ khâu khai triển phôi đến thiết lập hệ số chấn là chìa khóa giúp doanh nghiệp tối ưu chi phí vật tư và nâng cao độ tinh xảo cho thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu máy cắt laser và chấn CNC hiện đại, hỗ trợ bóc tách bản vẽ kỹ thuật và xếp phôi nesting. Mọi đơn hàng gia công inox tấm đều cam kết chuẩn mác thép chính hãng, hạn chế tối đa đề-xê và đúng tiến độ. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng chế tạo.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM