(Có 109 người đang xem cùng bạn)
Dịch vụ chấn gấp inox theo yêu cầu bằng máy chấn CNC thủy lực 3.2m. Triệt tiêu hồi góc Springback, chống trầy xước màng lót Urethane, cam kết chuẩn bản vẽ
Chấn gấp inox theo yêu cầu là công đoạn tạo hình then chốt quyết định độ khớp nối và thẩm mỹ của thiết bị. Tuy nhiên, hiện tượng đàn hồi ngược cùng vết hằn cối chấn thường làm hỏng phôi và gây hở góc hàn. Nội Thất Hoàng Khang – xưởng gia công inox theo yêu cầu chuyên nghiệp – chia sẻ kỹ thuật bù góc Springback trên máy CNC và giải pháp đệm Urethane, giúp sản phẩm đạt góc vuông sắc nét và bảo vệ bề mặt hoàn hảo.
Chấn gấp inox theo yêu cầu là kỹ thuật uốn biến dạng dẻo phôi thép không gỉ trên máy chấn CNC bằng dao cối chuyên dụng. Quy trình đòi hỏi thiết lập góc bù nén dư để triệt tiêu hiện tượng đàn hồi ngược Springback từ 2 đến 4 độ, đồng thời ứng dụng màng đệm Urethane bảo vệ bề mặt phôi không bị trầy xước, đạt độ chuẩn xác góc gập dương trừ 0.5 độ.
Trong quy trình gia công kim loại tấm, công đoạn chấn bẻ định hình luôn đòi hỏi sự tính toán chuẩn xác về cơ tính vật liệu. Thép không gỉ austenitic như SUS 304 sở hữu cơ tính phức tạp, khiến việc tạo hình góc vuông thường phát sinh sai số nếu thợ vận hành máy chỉ dựa vào kinh nghiệm thông thường.
Thép không gỉ có độ bền kéo cao và độ giãn dài lớn hơn nhiều so với thép carbon thông thường. Trong quy trình chấn gấp inox theo yêu cầu, các lớp kim loại ở vùng bán kính ngoài chịu lực kéo dãn dẻo, trong khi các lớp bên trong chịu lực nén dẻo. Tuy nhiên, vùng kim loại nằm sát sợi trung hòa chỉ mới đạt tới giới hạn biến dạng đàn hồi mà chưa chuyển sang biến dạng dẻo hoàn toàn. Khi mũi dao chấn nâng lên để giải phóng lực ép, ứng suất đàn hồi nội tại này sẽ bung ngược trở lại, làm góc uốn bị mở rộng ra một khoảng từ 2 độ đến 4 độ, được gọi là hiện tượng đàn hồi ngược Springback 2–4 độ. Nếu kỹ thuật viên cài đặt góc dao đúng 90 độ, sản phẩm sau khi nhả cối sẽ bị loe rộng thành 92 độ đến 94 độ, làm các cạnh thùng hộp bị hở mép và không thể lắp ráp hàn kín.
Để giải quyết dứt điểm sai số này khi chấn gấp inox theo yêu cầu, xưởng áp dụng kỹ thuật bù góc chấn Overbending trên hệ thống máy chấn CNC hiện đại. Thay vì chỉ ép phôi đến góc thiết kế danh nghĩa, dao chấn được lập trình ép sâu xuống cối V thêm một khoảng hành trình nhất định để uốn phôi thành góc nhọn từ 86 độ đến 88 độ. Khi dao rút lên, độ bung đàn hồi ngược của kim loại sẽ đưa chi tiết trở về đúng góc vuông 90 độ với dung sai khống chế trong mức dương trừ 0.5 độ. Ngoài ra, máy chấn CNC còn tích hợp hệ thống bù phồng thủy lực (Crowning Compensation) dọc theo băng máy để triệt tiêu độ võng ở giữa bụng tấm phôi, bảo đảm góc chấn đều tăm tắp từ đầu đến cuối chiều dài sản phẩm.
Trong quá trình luyện kim cán nóng và cán nguội tại nhà máy, các tinh thể kim loại bị kéo dãn và sắp xếp theo một chiều nhất định, tạo thành các thớ cán dọc theo chiều dài cuộn phôi. Khi lập trình xả phôi cắt laser cho công đoạn gia công inox theo yêu cầu, kỹ sư bắt buộc phải quan sát kỹ hướng cán thớ kim loại. Đường chấn gập lý tưởng nhất phải được bố trí vuông góc hoặc nghiêng góc 45 độ so với thớ cán. Nếu đặt đường chấn song song trực tiếp với thớ cán, lực kéo tại bán kính ngoài sẽ xé toạc các liên kết tinh thể kim loại, gây ra các vết rạn nứt chân chim hoặc gãy rời mép gập, đặc biệt là với các tấm phôi inox có độ dày từ 2.0mm trở lên.
Nhằm bảo đảm độ cứng vững của chi tiết và loại bỏ rủi ro rách nứt phôi, quy trình chấn gấp inox theo yêu cầu tại xưởng Nội Thất Hoàng Khang được quy chuẩn hóa chặt chẽ theo các thông số kỹ thuật thực nghiệm dạng văn bản thuần túy sau:
Quy cách định mức thông số trong chấn gấp inox theo yêu cầu với cối V-Die, lực ép thủy lực và bán kính uốn trong cho mác thép SUS 304:
Khi thực hiện chấn gấp inox theo yêu cầu, nguyên tắc cơ học bắt buộc bán kính uốn trong không được nhỏ hơn chiều dày tấm phôi, nghĩa là R tối thiểu phải lớn hơn hoặc bằng 1.0T. Nếu kỹ thuật viên lựa chọn mũi dao chấn quá nhọn với bán kính R dưới 0.6T, mũi dao kim loại cứng sẽ hoạt động như một lưỡi nêm chém thẳng vào bề mặt kim loại. Lực nêm cục bộ này sẽ phá hủy lớp sợi chịu kéo ở mặt ngoài, gây rạn nứt thớ thép và làm suy giảm nghiêm trọng khả năng chịu tải trọng uốn của kết cấu thùng bệ.
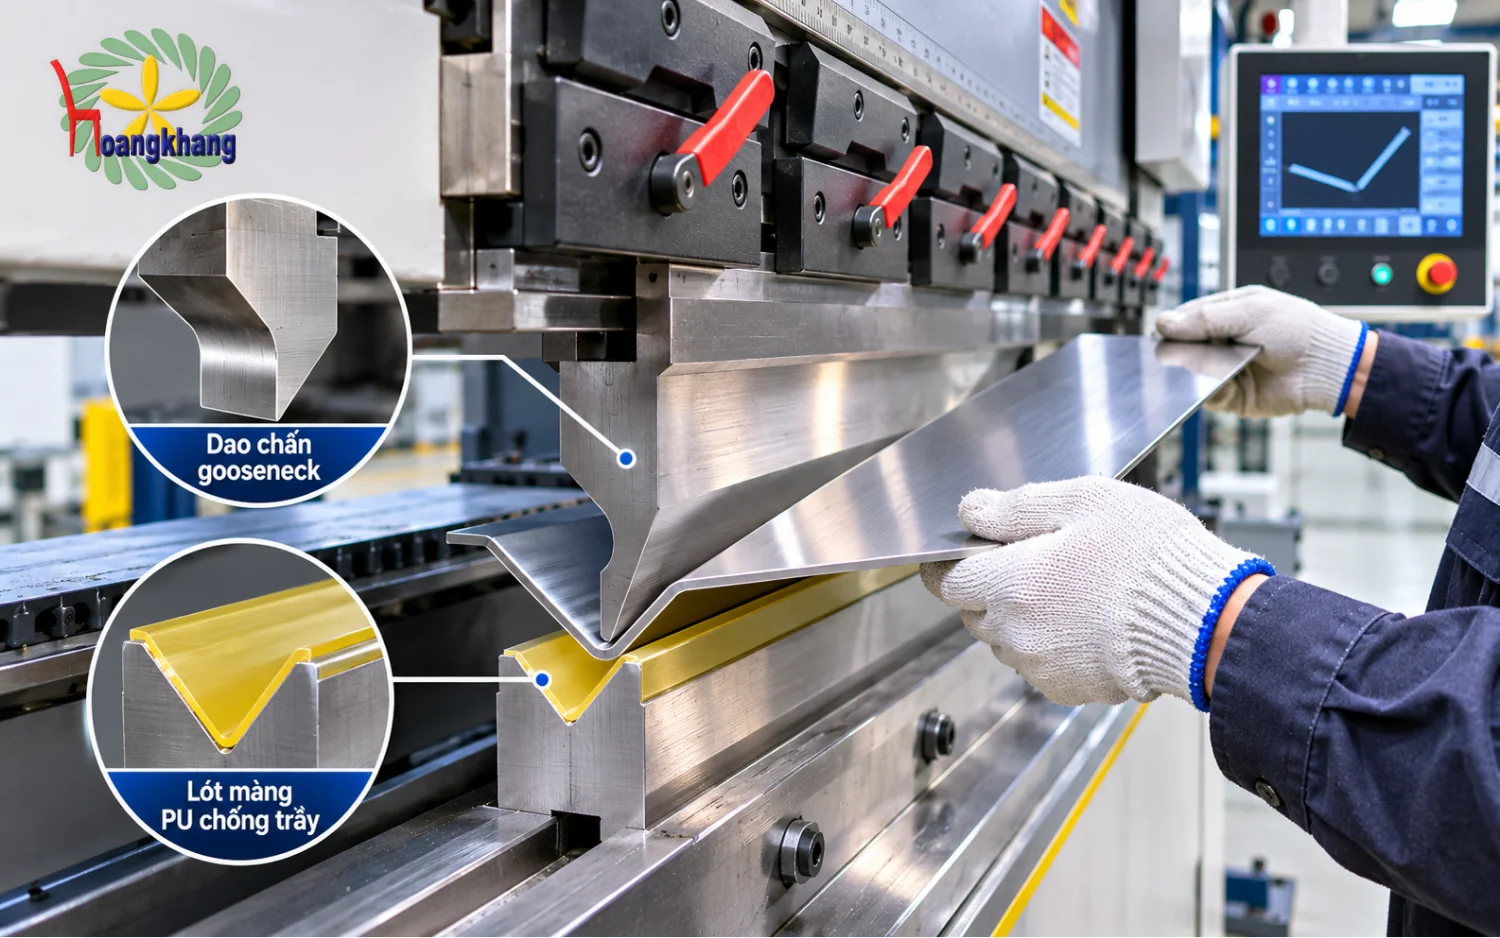
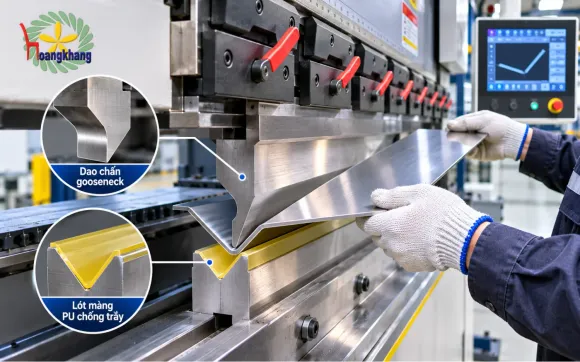
Trong các đơn hàng gia công máng dẫn hẹp lòng hoặc khay hộp có 4 thành gấp ngược lên cao, việc sử dụng các lưỡi dao chấn thẳng tiêu chuẩn sẽ gây ra hiện tượng va chạm cơ học. Thân dao thẳng sẽ cấn đè vào mép thành hộp đã uốn cong trước đó, làm móp méo chi tiết và khiến máy chấn bị kẹt hành trình. Để giải quyết bài toán này, xưởng trang bị hệ thống dao chấn cổ ngỗng (Gooseneck Punch) chuyên dụng. Với kết cấu thân dao được khoét rỗng dạng vòm cong chữ C, dao chấn cổ ngỗng tạo ra khoảng không gian rộng rãi để các cạnh thành hộp vươn lên cao mà không bị chạm vào thân dao, giúp tạo hình các biên dạng chữ U sâu và các chi tiết hộp kín một cách nhẹ nhàng và chuẩn xác.
Một trong những rủi ro kỹ thuật phổ biến khi chấn gấp inox theo yêu cầu đối với các dòng hàng trang trí hoặc phòng sạch là mặt kim loại dù được cắt laser rất đẹp nhưng sau khi chấn lại xuất hiện hai đường vệt đen xước cày xước chạy dọc suốt chiều dài chi tiết.
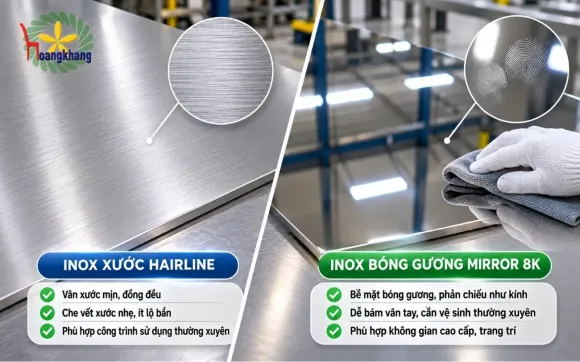
Khi dao chấn ép phôi tấm chìm sâu vào lòng cối V, hai điểm tiếp xúc tại mép vai cối bằng thép tôi cứng phải gánh chịu áp lực nén lên đến hàng chục tấn. Dưới áp lực cực lớn này, phôi inox bị kéo trượt ma sát mạnh qua mép cối thép. Đối với các bề mặt kim loại nhạy cảm như inox bóng gương BA hoặc inox xước sọc Hairline, ma sát trượt khô này sẽ cày xước lớp bảo vệ, tạo thành hai đường hằn bóng mờ hoặc vệt xước đen sâu vào thớ kim loại. Việc dùng máy đánh bóng cầm tay để xóa các vết hằn này không những tốn kém chi phí nhân công mà còn làm lõm bề mặt và biến dạng hình ảnh phản chiếu của inox gương.
Để bảo toàn nguyên vẹn độ hoàn mỹ bề mặt khi chấn gấp inox theo yêu cầu, Nội Thất Hoàng Khang ứng dụng giải pháp trải dải màng đệm chấn Urethane chống trầy (Polyurethane Film) chuyên dụng dọc theo toàn bộ chiều dài miệng cối V. Màng đệm Urethane sở hữu tính chất đàn hồi cơ học đặc biệt và khả năng chịu lực nén xé vượt trội. Khi dao chấn ép xuống, lớp màng đóng vai trò như một tấm đệm giảm chấn trung gian, các ly tuyệt đối bề mặt phôi inox với mép cối thép. Vật liệu Urethane tự biến dạng dẻo để ôm khít lấy phôi kim loại mà không tạo ra ma sát cọ xát trực tiếp, loại bỏ 100% nguy cơ hình thành vết hằn hay vết xước cơ học trên các sản phẩm bóng gương và xước cao cấp.
Đối với các tấm phôi inox có độ dày từ 2.0mm đến 5.0mm, lực ép chấn quá lớn có thể làm dập rách màng đệm mềm. Để xử lý triệt để bài toán này, xưởng đầu tư hệ thống cối chấn con lăn xoay (Roller V-Die). Tại hai mép vai cối được tích hợp hai trục con lăn bằng thép hợp kim có khả năng tự xoay tròn tự do. Khi phôi inox đi xuống, cơ chế ma sát lăn thay thế hoàn toàn cho ma sát trượt, giúp phôi trượt êm ái vào lòng cối mà không phát sinh bất kỳ vết tì đè nào, đồng thời giúp giảm đến 30% lực chấn ép cần thiết của máy.
Tại Nội Thất Hoàng Khang, dịch vụ chấn gấp inox theo yêu cầu được xây dựng dựa trên sự đầu tư bài bản về công nghệ máy móc CNC đồng bộ cùng quy trình kiểm soát chất lượng khép kín từ bản vẽ đến từng góc chấn hoàn thiện.
Xưởng sở hữu hệ thống máy chấn thủy lực CNC điều khiển đa trục tự động với lực chấn lên đến 160 tấn, cho phép gia công các tấm phôi inox có chiều dài tối đa lên đến 3.2 mét. Bàn máy chấn được trang bị đầy đủ hệ thống cữ chặn sau điều khiển bằng động cơ Servo tốc độ cao, hỗ trợ chấn nhiều bước liên hoàn với độ lặp lại vị trí đạt mức 0.01mm. Kho dao cối tại xưởng vô cùng phong phú, từ dao chấn thẳng tiêu chuẩn, dao chấn góc nhọn 30 độ, dao chấn cổ ngỗng khoét sâu đến các bộ cối V kép, cối lăn xoay và cối chấn ép bẹp mí viền (Hemming Die), đáp ứng trọn vẹn mọi yêu cầu biên dạng từ đơn giản đến phức tạp.
Mọi sản phẩm sau khi rời máy chấn gấp inox theo yêu cầu đều phải trải qua khâu kiểm định chất lượng gắt gao bằng thước đo góc điện tử Mitutoyo và dưỡng đo chuyên dụng. Xưởng khống chế dung sai góc uốn trong mức dương trừ 0.5 độ và dung sai kích thước bước chấn không vượt quá dương trừ 0.3mm. Bên cạnh đó, các sản phẩm inox bóng gương hoặc xước Hairline luôn được kiểm tra kỹ lưỡng tình trạng màng bảo vệ, cam kết không trầy xước, không móp méo góc và không để lại vết hằn cối chấn trước khi đóng gói chuyển sang công đoạn tiếp theo.
Đối với mọi đơn hàng chấn gấp inox theo yêu cầu, Nội Thất Hoàng Khang cam kết chính sách chất lượng minh bạch:
Do thép không gỉ có độ bền kéo cao và độ đàn hồi lớn, khi dao chấn rút lên, ứng suất dư nội tại sẽ bung ngược góc từ 2 đến 4 độ, đòi hỏi máy chấn CNC phải lập trình chấn sâu hơn góc thiết kế để bù trừ sai số.
Xưởng sử dụng màng đệm Urethane chuyên dụng lót trên miệng cối V hoặc sử dụng cối chấn có con lăn xoay để triệt tiêu ma sát trượt cơ học, bảo vệ bề mặt inox bóng gương và xước sọc không bị trầy xước.
Bán kính uốn trong tối thiểu của phôi inox bắt buộc phải lớn hơn hoặc bằng độ dày tấm phôi (R ≥ 1.0T) nhằm ngăn chặn tình trạng mũi dao chém đứt sợi kim loại gây nứt rách ở mặt lưng góc gập.
Bắt buộc phải sử dụng dao chấn cổ ngỗng có thân khoét rỗng hình vòm chữ C để tạo khoảng không gian cho các thành hộp vươn lên mà không bị va chạm vào thân dao chấn.
Máy chấn thủy lực CNC tại Nội Thất Hoàng Khang đáp ứng chiều dài chấn tối đa lên đến 3.2 mét với hệ thống bù phồng tự động, chống cong võng bụng tấm trên toàn bộ dải gia công.
Thực tế ngược lại, việc chấn song song trực tiếp với thớ cán kim loại mới dễ bị nứt rách; còn việc chấn vuông góc hoặc chéo góc 45 độ so với thớ cán giúp phân bổ đều ứng suất kéo và chống nứt mép gập hiệu quả nhất.
👉 Xem thêm → CẮT LASER INOX THEO YÊU CẦU BẰNG KHÍ NITO: THÔNG SỐ MẠCH CẮT KHÔNG BA-VIA VÀ DUNG SAI ±0.05MM
Lựa chọn giải pháp chấn gấp inox theo yêu cầu trên máy CNC giúp triệt tiêu sai số lắp ghép và nâng cao tính thẩm mỹ thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu máy chấn thủy lực 3.2m, làm chủ kỹ thuật bù góc Springback và màng lót Urethane chống trầy xước. Mọi đơn hàng chấn gấp inox theo yêu cầu đều cam kết góc uốn chuẩn xác, đúng mác thép và giao đúng tiến độ. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng chế tạo.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.



ĐÁNH GIÁ SẢN PHẨM