(Có 106 người đang xem cùng bạn)
Dịch vụ gia công cơ khí inox chính xác kết hợp phay tiện CNC và kết cấu tấm. Cam kết dung sai lắp ghép H7/g6, đánh bóng điện hóa đạt chuẩn kỹ thuật tại xưởng.
Gia công cơ khí inox là giải pháp chế tạo kết hợp phay tiện CNC chính xác và kết cấu tấm vỏ công nghiệp. Tuy nhiên, hiện tượng biến cứng bề mặt khi cắt gọt thường làm cháy mòn dao cụ và sai lệch dung sai lắp ghép. Nội Thất Hoàng Khang – xưởng gia công cơ khí chuyên nghiệp – chia sẻ quy chuẩn kiểm soát chế độ cắt, dung sai H7/g6 và xử lý bề mặt, giúp công trình vận hành trơn tru và bền bỉ dài lâu.
Gia công cơ khí inox là quá trình cắt gọt phay tiện CNC kết hợp gia công tấm chấn hàn để chế tạo chi tiết máy đạt độ tinh xảo cao. Quy trình đòi hỏi kiểm soát bước tiến dao nhằm triệt tiêu hiện tượng biến cứng bề mặt, bảo đảm dung sai lắp ghép ổ trục H7/g6 và xử lý hoàn thiện bề mặt đạt độ nhám Ra từ 0.1 đến 0.4 micromet theo chuẩn phòng sạch.
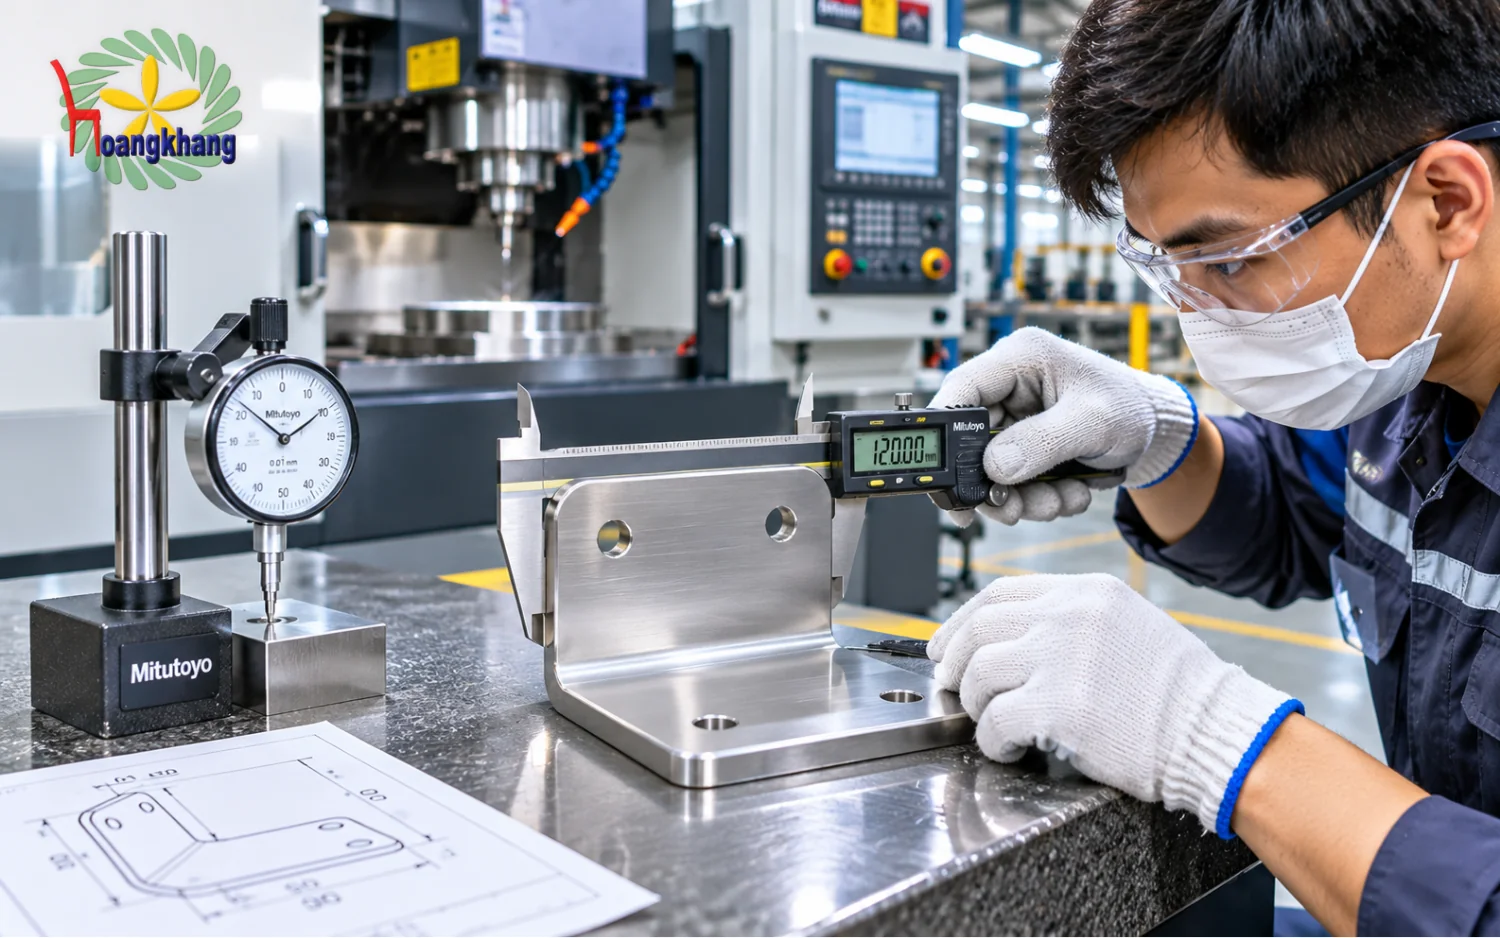
Trong lĩnh vực gia công cơ khí inox hiện đại, việc kết hợp giữa công nghệ cắt gọt phoi chính xác và gia công kim loại tấm là yêu cầu tất yếu để tạo nên các thiết bị hoàn chỉnh. Tuy nhiên, thép không gỉ austenitic luôn đặt ra những thách thức cơ lý vô cùng khắt khe cho đội ngũ kỹ thuật.
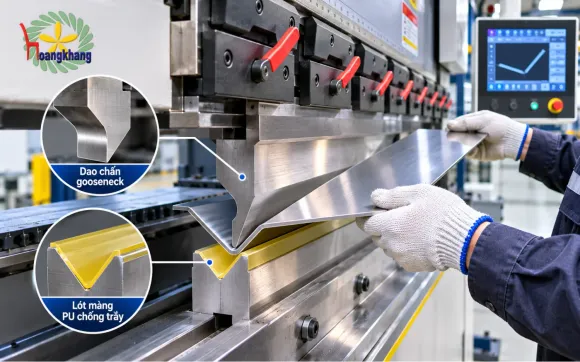
Phay tiện CNC chi tiết máy tập trung vào việc bóc tách phoi kim loại từ các khối phôi đặc để tạo ra các chi tiết có độ chính xác vi mô như trục quay, khớp ren, mặt bích và gối đỡ vòng bi. Ngược lại, gia công định hình tấm chấn hàn chịu trách nhiệm chế tạo hệ khung xương, vỏ bao che và bồn bể thể tích lớn. Nếu xưởng sản xuất chỉ chuyên về gia công tấm mà thiếu máy móc phay tiện CNC, các vị trí lắp ghép then chốt bắt buộc phải gia công ngoài, dễ dẫn đến hiện tượng sai lệch tim trục. Ngược lại, nếu chỉ thuần về cắt gọt cơ khí mà thiếu máy chấn cắt laser khổ lớn thì không thể gia công được hệ thống khung vỏ đồng bộ. Do đó, quy trình gia công inox theo yêu cầu khép kín là chìa khóa duy nhất bảo đảm sự ăn khớp hoàn hảo giữa phần cơ cấu chuyển động và khung vỏ bao che.
Thép không gỉ sở hữu độ dẻo cao nhưng hệ số truyền nhiệt lại cực kỳ kém. Khi lưỡi dao cọ xát trên bề mặt phôi mà không ăn sâu dứt khoát vào thớ kim loại, lớp bề mặt sẽ xảy ra hiện tượng biến cứng bề mặt (Work Hardening) tức thì. Độ cứng của lớp kim loại bị trượt biến dạng này có thể tăng vọt gấp hai lần so với độ cứng ban đầu của phôi. Khi các lưỡi cắt tiếp theo chạy qua vùng biến cứng, ứng suất nén cực lớn sẽ làm mẻ lưỡi, cháy cùn mũi dao và gây cào xước nghiêm trọng trên bề mặt chi tiết phay tiện.
Để khắc phục triệt để hiện tượng biến cứng trong gia công cơ khí inox, xưởng ứng dụng các dòng dao hợp kim phủ TiAlN thế hệ mới. Lớp phủ Titanium Aluminum Nitride có khả năng duy trì độ cứng vững và chống oxy hóa ở nhiệt độ làm việc lên đến 800 độ C. Đồng thời, kỹ thuật viên cài đặt tốc độ quay trục chính ở mức trung bình kết hợp bước tiến dao lớn để lưỡi cắt luôn nằm sâu dưới lớp biến cứng. Hệ thống làm mát xuyên tâm trục dao phun trực tiếp dầu tưới nguội áp suất cao vào vùng tiếp xúc, giúp tản nhiệt tức thời và thoát phoi cuộn nhanh chóng.
Để bảo đảm tính lắp lẫn và đáp ứng các tiêu chuẩn vệ sinh nghiêm ngặt trong công nghiệp thực phẩm, dược phẩm và nội thất, quy trình gia công cơ khí inox tại xưởng tuân thủ hệ thống định mức thông số dạng văn bản thuần túy sau:
Quy chuẩn 5 cấp độ hoàn thiện bề mặt phôi inox và độ nhám bề mặt Ra tương ứng:
Khi thực hiện gia công cơ khí inox cho các cơ cấu chuyển động, dung sai lắp ghép H7/g6 là tiêu chuẩn bắt buộc nhằm kiểm soát khe hở vi mô từ 0.005mm đến 0.015mm. Quy chuẩn này đảm bảo các trục quay ăn khớp chính xác vào ổ bi mà không phát sinh độ dơ lắc cơ học, triệt tiêu hoàn toàn rung động và nguy cơ cháy kẹt ổ trục khi vận hành ở dải tốc độ cao.
Sau quá trình tiện ren hoặc phay rãnh then, bề mặt chi tiết kim loại thường xuất hiện ba-via tế vi và vùng kim loại mất cân bằng hóa học. Xưởng kết hợp phương pháp đánh bóng cơ học & điện hóa chuyên sâu. Quá trình điện hóa trong bể dung dịch điện giải giúp hòa tan các gờ nhấp nhô siêu nhỏ, làm sạch sâu các hốc ren kín và kích hoạt tái tạo màng bảo vệ Crom Oxit sáng bóng, ngăn chặn hiện tượng đọng cặn vi sinh.
Một nghịch lý kinh điển trong gia công cơ khí inox là các chi tiết mặt bích hay ổ trục khi đo rời trên bàn rà thì đạt chuẩn dung sai H7 tuyệt đối, nhưng khi lắp ráp lên khung bồn máy lại bị kẹt cứng hoặc rung lắc dữ dội.
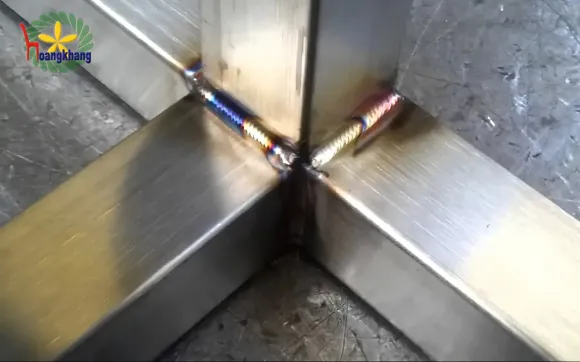
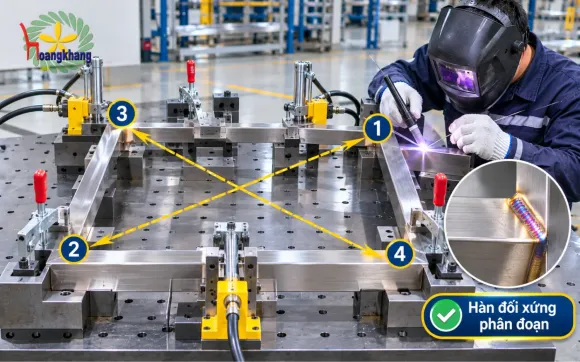
Nguyên nhân gốc rễ bắt nguồn từ sai lầm trong trình tự công nghệ: Rất nhiều đơn vị cơ khí tiến hành tiện phay hoàn thiện các lỗ ổ trục và mặt bích trước, sau đó mới hàn chúng vào khung bồn hoặc kết cấu dầm tấm vỏ. Quá trình hàn TIG sinh ra nguồn nhiệt lượng cục bộ cực lớn, làm vật liệu inox dãn nở và co rút không đồng đều. Ứng suất co ngót của đường hàn kết cấu xung quanh sẽ kéo vặn mặt bích, làm méo mó độ tròn của lỗ ổ bi và khiến khoảng cách tim trục bị lệch từ 0.5mm đến 1.5mm so với bản vẽ ban đầu.
Để triệt tiêu hoàn toàn rủi ro này trong gia công cơ khí inox, xưởng áp dụng quy trình công nghệ đảo ngược chuẩn kỹ thuật:
Để bảo đảm tính khách quan, mọi cụm chi tiết máy sau khi gia công cơ khí inox đều được kiểm tra biên dạng bằng hệ thống dưỡng kiểm trục ren tiêu chuẩn kết hợp cánh tay đo tọa độ không gian 3 chiều CMM. Các thông số về độ tròn, độ đồng trụ và độ vuông góc được bóc tách dữ liệu điện tử, cam kết đạt chuẩn xác theo đúng yêu cầu hồ sơ thiết kế kỹ thuật trước khi xuất xưởng.
Sự khác biệt vượt trội của dịch vụ gia công cơ khí inox tại Nội Thất Hoàng Khang đến từ sự kết hợp hoàn hảo giữa năng lực máy móc hiện đại và quy trình quản lý chất lượng khép kín từ phôi thô đến thành phẩm.
Để đáp ứng tiến độ gia công cơ khí inox chất lượng cao, xưởng sở hữu hệ thống trang thiết bị cơ khí quy mô lớn, bao gồm các trung tâm phay CNC 4 trục và 5 trục, máy tiện CNC băng nghiêng chuyên dụng gia công ren và trục chuyển động, kết hợp cùng dàn máy cắt Laser Fiber công suất lớn từ 3kW đến 6kW và máy chấn thủy lực CNC dài 3.2 mét. Việc làm chủ toàn diện cả hai mảng phay tiện cơ khí chính xác và gia công tấm định hình cho phép xưởng tự chủ 100% các công đoạn chế tạo, loại bỏ hoàn toàn các khâu trung gian, rút ngắn tiến độ sản xuất và khống chế dung sai đồng bộ trên toàn bộ sản phẩm.
Mọi phôi thép không gỉ đưa vào gia công cơ khí inox tại xưởng đều có xuất xứ minh bạch từ các nhà sản xuất thép danh tiếng thế giới như Posco, Bahru hoặc Outokumpu, đi kèm đầy đủ chứng nhận xuất xứ CO và chứng chỉ chất lượng CQ. Trước khi cắt phôi, xưởng tiến hành kiểm tra mác thép ngẫu nhiên bằng máy phân tích quang phổ huỳnh quang tia X để bảo đảm hàm lượng Niken và Crom đạt chuẩn tuyệt đối. Bên cạnh đó, các mối hàn kết cấu chịu tải được kiểm tra không phá hủy bằng phương pháp thẩm thấu hạt màu, bảo đảm đường hàn ngấu sâu, không khuyết tật và chịu lực bền bỉ.
Nội Thất Hoàng Khang cam kết chính sách bảo hành dài hạn đối với mọi sản phẩm gia công cơ khí inox:
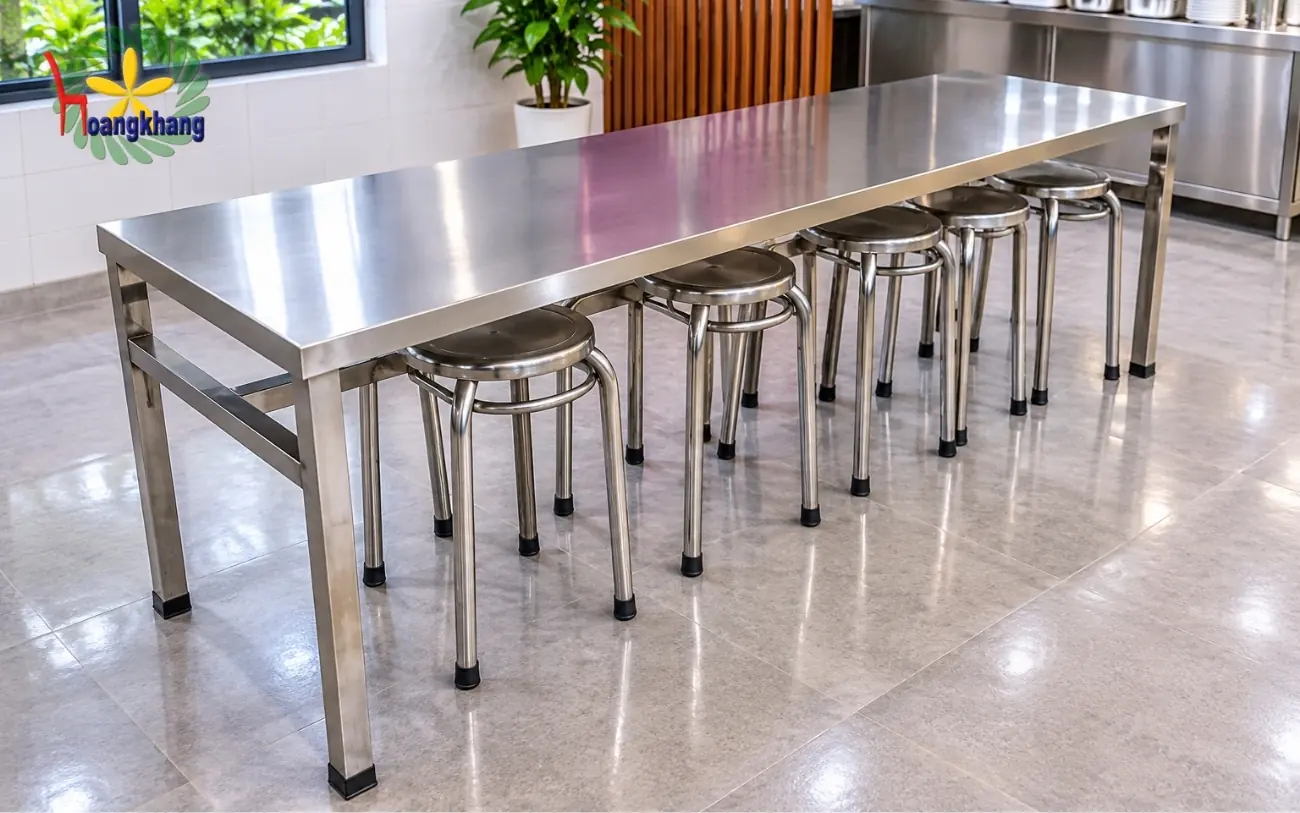
Phay tiện CNC là kỹ thuật cắt gọt phoi để chế tạo các chi tiết máy chuyển động với dung sai vi mô dưới 0.01mm; trong khi gia công tấm sử dụng phương pháp cắt laser và chấn gấp để tạo hình khung vỏ bao che và kết cấu khoang bồn.
Kỹ thuật viên cần cài đặt tốc độ quay trục chính thấp hơn từ 30% đến 40% so với cắt thép carbon nhưng duy trì lượng tiến dao ổn định trên mỗi răng cắt để lưỡi dao luôn ăn sâu bên dưới lớp biến cứng bề mặt.
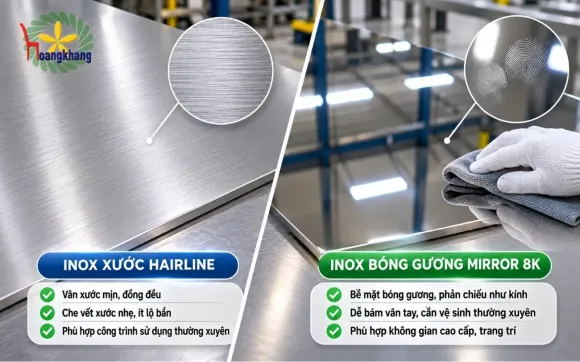
Bề mặt 2B dùng cho bồn bể và thiết bị công nghiệp; bề mặt No.4 dùng cho thiết bị bếp nhà hàng; bề mặt Hairline dùng cho thang máy và vỏ tủ điều khiển cao cấp; bề mặt Mirror số 8 bóng gương dùng cho phòng sạch dược phẩm và chi tiết thẩm mỹ sang trọng.
Các vị trí gối đỡ ổ bi, trục quay và lỗ then định vị tại xưởng luôn đạt cấp chính xác lắp ghép H7/g6 với dung sai chặt chẽ trong khoảng từ 0.005mm đến 0.015mm, đảm bảo hệ thống vận hành êm ái.
Cần sử dụng dung dịch dầu tưới nguội pha nước nồng độ cao từ 8% đến 10% kết hợp hệ thống bơm áp lực lớn phun trực tiếp qua tâm trục chính vào lưỡi cắt để giải nhiệt và bôi trơn liên tục trong suốt hành trình dao.
Tổ hàn kết cấu thực hiện lắp ráp và hàn thô khung vỏ trước, sau đó sản phẩm được xử lý nhiệt giải phóng ứng suất dư rồi mới chuyển sang tổ CNC để phay mặt bích và doa lỗ trục, ngăn chặn hiện tượng co rút mối hàn làm lệch tâm trục.
👉 Xem thêm → GIA CÔNG INOX 304 CHUẨN PHÒNG SẠCH VÀ BẾP: QUY TRÌNH CÁCH LY PHÔI SẮT VÀ THỤ ĐỘNG HÓA MỐI HÀN
Chủ động làm chủ quy trình gia công cơ khí inox kết hợp phay tiện CNC và kết cấu tấm giúp doanh nghiệp nâng cao độ chính xác thiết bị. Nội Thất Hoàng Khang là xưởng gia công uy tín, sở hữu máy CNC hiện đại, kiểm soát chặt chẽ dung sai lắp ghép H7/g6 và độ nhám bề mặt. Mọi đơn hàng gia công cơ khí inox đều cam kết đạt chuẩn bản vẽ kỹ thuật, sắc nét và giao đúng hẹn. Hãy liên hệ ngay hôm nay để nhận báo giá gốc trực tiếp từ xưởng chế tạo.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.

18,700,000đ
19,600,000đ

18,700,000đ
20,500,000đ

Liên hệ

4,400,000đ
4,800,000đ



ĐÁNH GIÁ SẢN PHẨM